
Warum einige Schleifplatten lange vor dem Verschleiß des Korns aufhören zu schneiden.
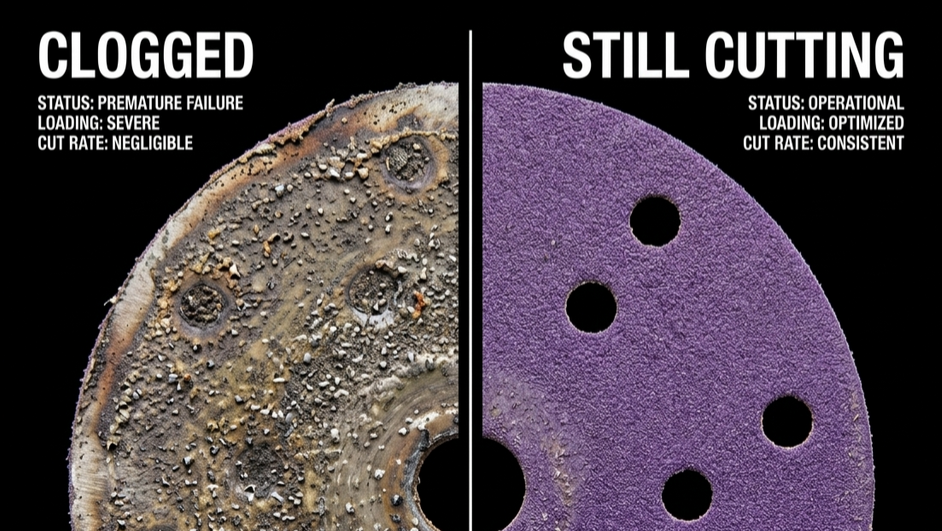
Die meisten Schleifplatten hören nicht auf zu schneiden, weil das Schleifmittel abgenutzt ist.
Sie hören auf zu schneiden, weil die Oberfläche belastet wird.
Wenn sich Schleifabfälle zwischen den abrasiven Partikeln ansammeln, wechselt die Scheibe allmählich vom Schneiden zum Reiben. Die Reibung steigt, die Oberflächentemperatur erhöht sich und die Schneidwirkung verschränkt – selbst wenn das Abrasivmaterial selbst noch scharf ist.
In Umgebungen mit hohem Schleifvolumen ist das Beladen eine der Hauptursachen für:
• Übermäßige Wärmeansammlung
• Unstetige Kratzmuster
• Lackverbrennung
• Frühzeitige Wechsel des Scheibensatzes
• Verringerte Prozessstabilität
Die Herausforderung besteht nicht darin, einfach eine Scheibe „aggressiv“ zu machen.
Es geht vielmehr darum, während des gesamten Schleifvorgangs eine stabile Schnittfläche aufrechtzuerhalten.
1. Die Chemie des Anti-Loading: Warum Stearat wichtig ist
Moderne Anti-Ablagerungssysteme sind nicht nur Oberflächenbeschichtungen – sie wirken als mikroskopische Trocken-Schmierlagen an der Schleifgrenze.
In professionellen Schleifanwendungen helfen Zinkstearat-Overlay-Schichten dabei, die Haftneigung zwischen Schleifabfällen (Schliff) und der abrasiven Oberfläche zu verringern und so das Materialansammlung bei erhöhten Reibungstemperaturen zu minimieren.
Ohne wirksame Anti-Last-Chemie beginnen weichgekommene Farbreste, Füllstoffpartikel oder Metallstaub zwischen den aktiven Schneidpunkten zu verdichten.
Sobald dies geschieht, wechselt das Schleifmaterial von einem Scherematerial zu einem Reibvorgang.
→ Reibung nimmt zu
→ Oberflächenwärme steigt an
→ Harz beginnt sich zu weichmachen
→ Zusätzliche Partikel haften noch schneller an
Dies erzeugt einen thermischen Belastungszyklus, der die Schleifleistung rasch destabilisiert.
Eine ordnungsgemäß konstruierte Anti-Last-Schicht trägt dazu bei, die Kornexposition, die Effizienz der Chipabführung und die aktive Schneideleistung über längere Schleifzyklen hinweg aufrechtzuerhalten.
2. Offene Hüllungsgestaltung: Abzug von Bauchips
Die Widerstandsfähigkeit gegen Belastung wird nicht allein durch die Chemie bestimmt.
Es ist auch eine Frage der abrasiven Geometrie.
Bei weicheren Materialien wie Automobilfüllstoffen, Lacksystemen, Aluminium und Holz verbessern offene Beschichtungsstrukturen die Effizienz der Späneabfuhr, indem sie die Partikelstauung zwischen den Schleifkörnern verringern.
Anstatt die Oberfläche dicht mit abrasiven Partikeln zu verpacken, schaffen offene Beschichtungskonfigurationen gezielt Abluftkanäle, die es ermöglichen, dass Schleifabfälle vor dem Verdichten an der Grenzfläche entweichen.
Das Ergebnis ist:
• Verringerung der Belastungstendenz
• Geringere Reibungsanreicherung
• Kühlere Schleichtemperaturen
• Ebenmäßigere Oberflächenqualität
Im Gegensatz dazu erzeugen überlastete Schleifflächen instabile Druckzonen und lokale thermische Hotspots, die sich direkt auf die Gleichmäßigkeit der Kratzereignisse und die Bedienbarkeit auswirken.
3. Reibung und Wärme-Management: Der „Cool Cut“-Effekt
Wärme ist oft das erste sichtbare Anzeichen eines überlasteten Schleifensystems.
Wenn sich Schmutz angesammelt, nimmt die Schneideleistung ab und die Reibungsenergie steigt stark an. Anstatt Material sauber zu scheren, zieht das Abriebmaterial stattdessen über die Oberfläche.
Dieser Übergang von Schneiden zu Reiben erhöht die lokalen Grenzflächentemperaturen erheblich.
Beim Automobilrenovieren führt dies oft zu:
• Aufhärten der Farbe
• Oberflächenverflechtung
• Unregelmäßigen Schleifmuster
• Frühem Abbau des Harzes
In metallbearbeitungsanwendungen kann eine übermäßige Wärmeansammlung zu Verfärbungen, Oberflächenverglasungen und instabiler Abgussqualität beitragen.
Professionelle Anti-Loading-Systeme sind letztendlich als thermische Steuerungssysteme konzipiert.
Durch die Kontrolle der Reibungsentwicklung an der abrasiven Grenzfläche bleibt der Schleifvorgang bei kontinuierlicher Betriebsweise kühlere, stabiler und vorhersehbarer.
Prozessstabilität ist die echte Leistungskennzahl.
Eine hochwertige Schleifplatte wird nicht allein durch ihre anfängliche Aggressivität definiert.
Die wahre Maßstäbe für die Schleifleistung ist, wie konstant die Scheibe während ihres gesamten Nutzungsdauer die Schnittleistung, Temperaturstabilität und Oberflächenqualität aufrechterhält.
Weil bei der professionellen Schleifung die Prozesskonsistenz davon abhängt, dass eine stabile Grenzfläche zwischen dem Korn, den Rückständen und dem Werkstück aufrechterhalten wird.
Nächste Folge der Serie:
Scratch Pattern Engineering – Warum unterschiedliche Schleifplatten unterschiedliche Oberflächenqualitäten liefern.


