

Jeder Schleifstein hat einen optimalen Arbeitsbereich. Die meisten Bediener finden ihn nie.
Die meisten Diskussionen über Schleifscheiben konzentrieren sich auf Härte, Körnung oder Schleifmitteltyp.
In Wirklichkeit bestimmt keiner dieser Faktoren allein die Leistung.
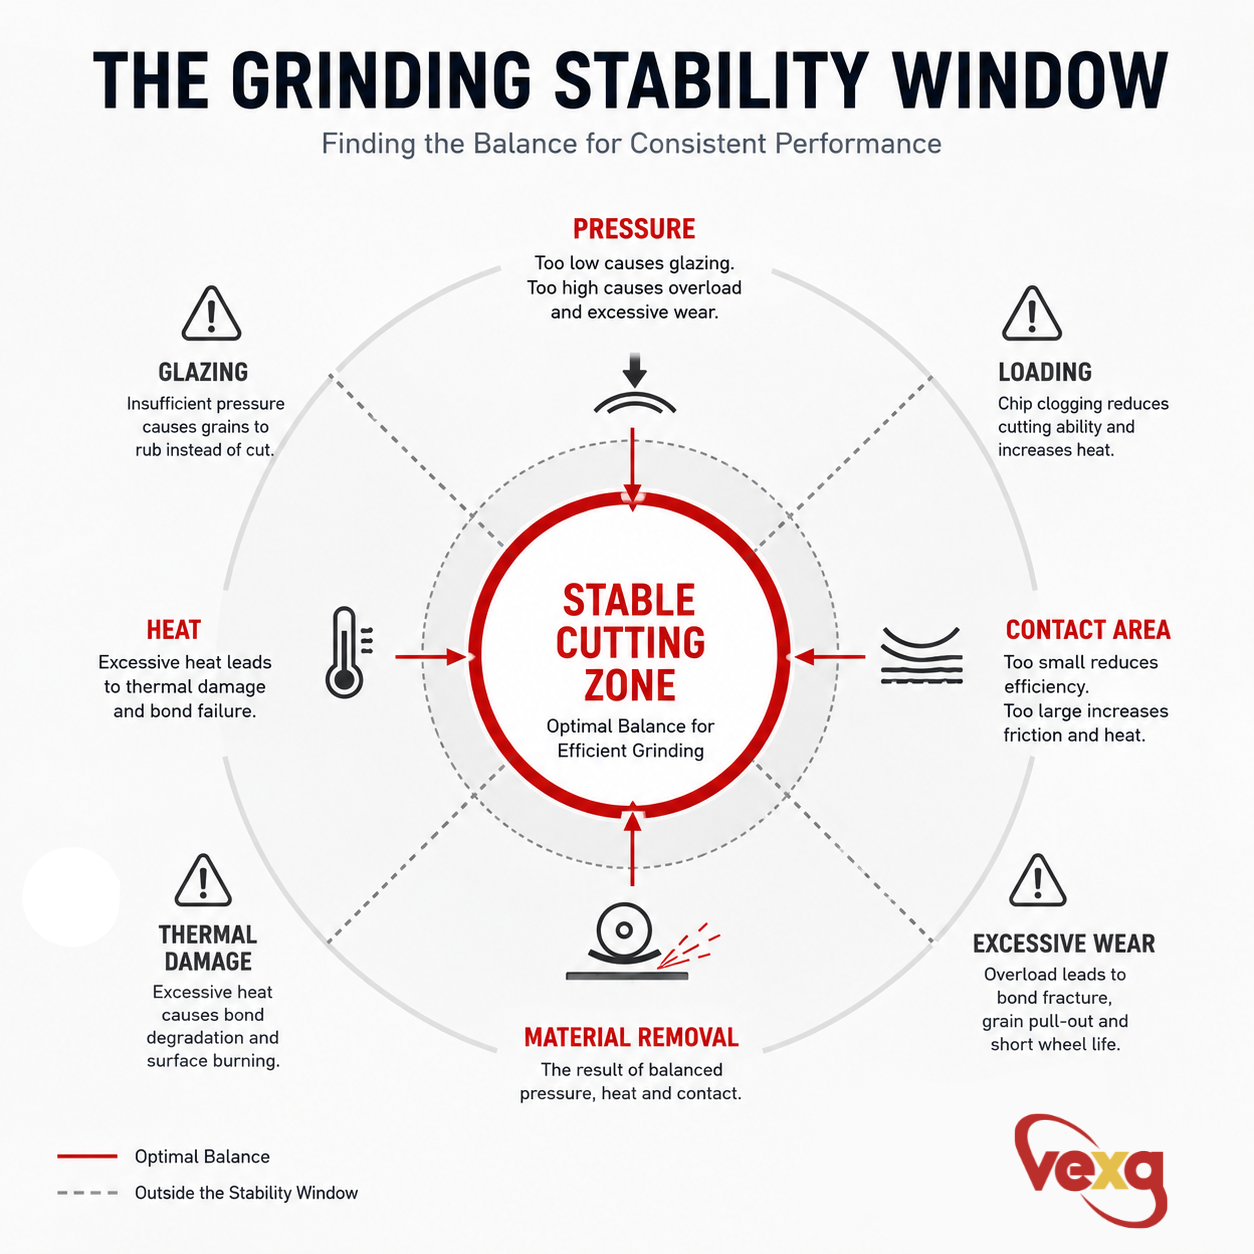
Eine Schleifscheibe arbeitet nur innerhalb eines bestimmten Betriebsfensters optimal – einem Gleichgewicht aus Druck, Kontaktfläche, Scheibengeschwindigkeit und Vorschubgeschwindigkeit.
Außerhalb dieses Fensters kann selbst eine Premium-Scheibe ihre Schneidleistung verlieren, lange bevor die Schleifkörner tatsächlich verschlissen sind.
Bei VEXA nennen wir dies das „Schleifstabilitätsfenster.
Das Verständnis dieses Fensters ist oft wertvoller, als einfach auf eine teurere Scheibe umzusteigen.
Stabilität ist ein Energiegleichgewicht
Jedes Schleifkorn entfernt Material, indem es mechanische Energie in kontrolliertes Mikroschneiden umwandelt.
Damit dieser Prozess stabil bleibt, müssen drei Bedingungen im Gleichgewicht sein:
• Die Schneidenergie muss die Reibungsenergie übersteigen.
• Die Wärmeentwicklung muss unter der thermischen Toleranz der Bindung bleiben.
• Die Kunstharzbindung muss sich etwa genauso schnell abnutzen, wie frische Schleifkanten freigelegt werden.
Wenn diese drei Mechanismen synchron bleiben, fühlt sich das Schleifen glatt an, die Funken bleiben gleichmäßig, die Vibration bleibt gering und die Scheibe schneidet weiterhin vorhersehbar.
Wenn das Gleichgewicht verloren geht, beginnt die Leistung zu sinken – selbst wenn die Scheibe noch fast neu aussieht.
Drei typische Arten, wie das Stabilitätsfenster verloren geht
1. Unzureichender Druck
Wenn der Anpressdruck zu niedrig ist, können die Schleifkörner nicht in das Werkstück eindringen.
Anstatt zu schneiden, gleiten sie.
Die Kornspitzen polieren sich allmählich selbst.
Bediener beschreiben dies oft als:
„Die Scheibe hat aufgehört zu schneiden."
In Wirklichkeit dreht sich die Scheibe noch.
Nur der Schneidmechanismus ist verschwunden.
2. Übermäßiger Druck
Mehr Kraft aufzuwenden erhöht nicht immer die Produktivität.
Ab einem bestimmten Punkt wird die Spandicke instabil.
Einzelne Schleifkörner werden überlastet, was zu übermäßigem Bindungsbruch, Vibrationen und lokalen thermischen Spitzen führt.
Das Ergebnis ist:
• Schnellerer Scheibenverschleiß
• Höhere Ermüdung des Bedieners
• Größere Oberflächenrauheit
• Geringere Gesamtabtragsleistung
Mehr Druck ist nicht gleich mehr Produktivität.
Kontrollierter Druck schon.
3. Übermäßige Kontaktfläche
Viele Bediener nutzen instinktiv so viel der Scheibenfläche wie möglich.
Mechanisch gesehen ist dies eine der ineffizientesten Schleifstrategien.
Eine größere Kontaktfläche verteilt die Kraft auf Tausende von Körnern.
Die Last pro Korn nimmt ab, was ein effektives Eindringen erschwert und gleichzeitig die Reibungswärme erhöht.
Deshalb schleifen erfahrene Bediener oft nur mit einem kontrollierten Teil der Scheibenkante anstatt der gesamten Fläche.
Das Ziel ist nicht maximaler Kontakt.
Es ist die maximale Schneidenergie pro aktivem Korn.
Technische Implikation
Die Auswahl der richtigen Schleifscheibe ist nur die Hälfte der Gleichung.
Die andere Hälfte ist der Betrieb der Scheibe innerhalb ihres ausgelegten Stabilitätsfensters.
Bei VEXA werden Scheibenformulierung, Kornstruktur und Bindungseigenschaften zusammen mit den erwarteten Betriebsparametern entwickelt – nicht als isolierte Materialeigenschaften.
Denn die beste Schleifscheibe ist nicht einfach die härteste, schärfste oder langlebigste.
Es ist diejenige, die während des gesamten Schleifzyklus stabil bleibt.
Technische Schlussfolgerung
Die Schleifleistung wird weniger von der Scheibe selbst bestimmt als vielmehr von der Wechselwirkung zwischen der Scheibe und dem Prozess.
Wenn Druck, Kontaktfläche und Bindungsverschleiß ein Gleichgewicht erreichen, wird das Schneiden vorhersehbar, die Scheibenlebensdauer verbessert sich und die Produktivität folgt auf natürliche Weise.
Technik bedeutet nicht, eine Scheibe herzustellen, die unter allen Bedingungen überlebt.
Es geht darum, eine Scheibe zu entwickeln, die innerhalb der Bedingungen, für die sie geschaffen wurde, konsistent arbeitet.


