

Produktivität wird Prozess für Prozess aufgebaut, nicht Werkzeug für Werkzeug
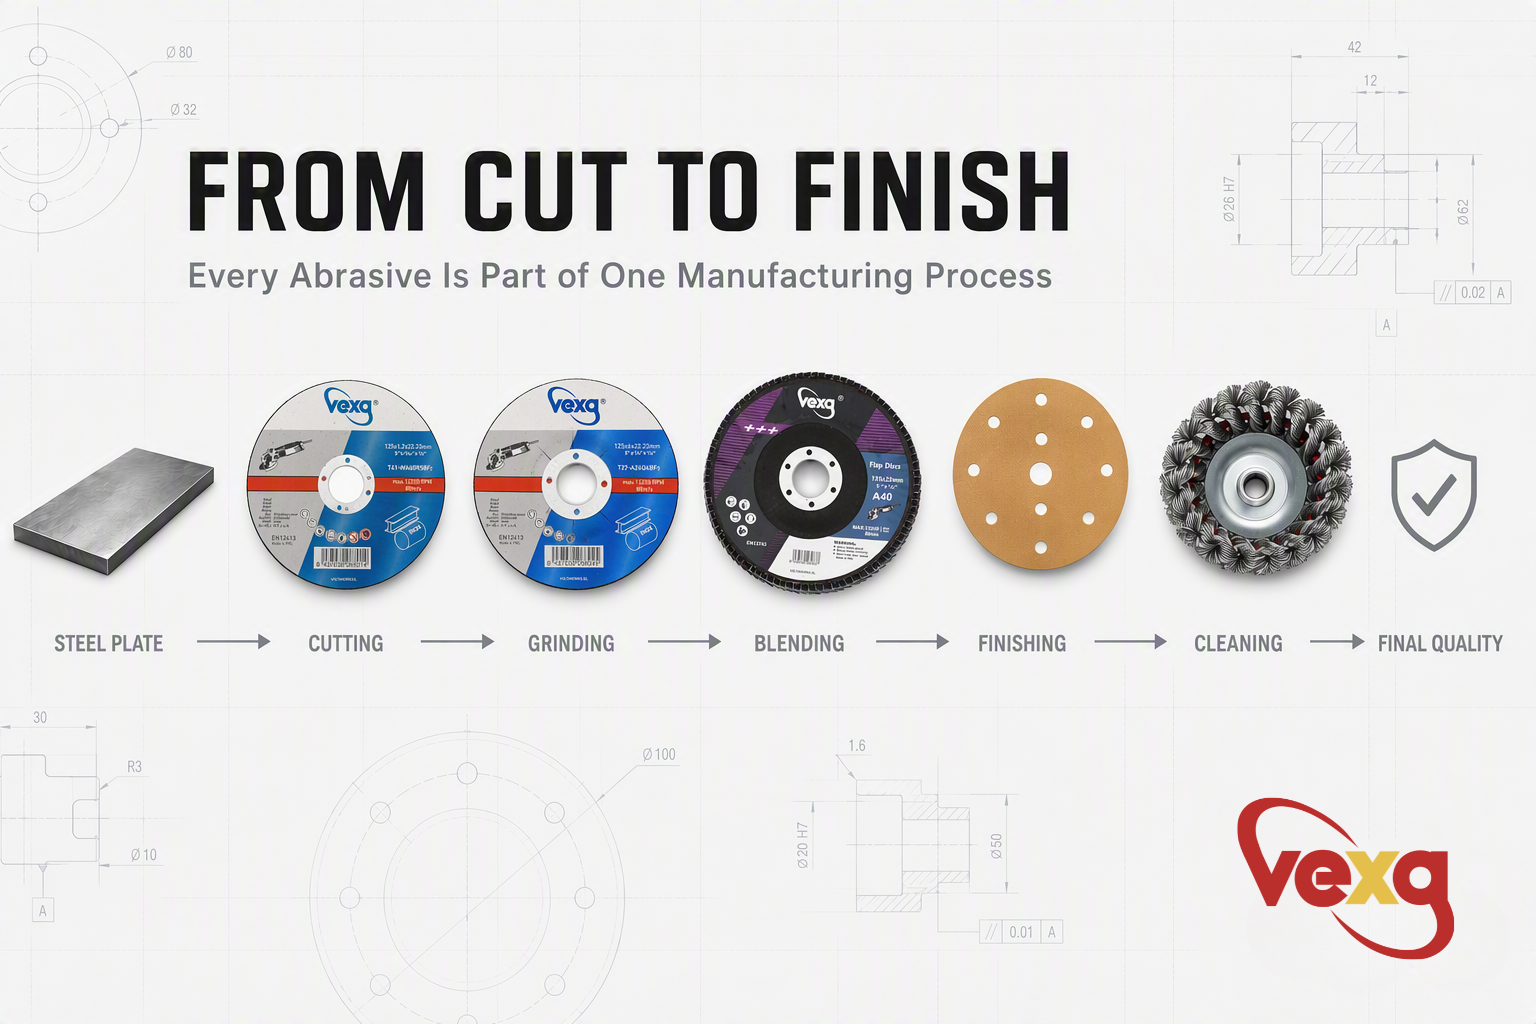
In vielen Fertigungsbetrieben werden Schleifwerkzeuge einzeln gekauft.
Eine Trennscheibe wird bestellt.
Eine Schleifscheibe wird ersetzt.
Eine Fächerscheibe wird ausgewählt.
Jedes Werkzeug wird für sich allein bewertet.
Aus Einkaufsperspektive erscheint dies logisch.
Aus Fertigungsperspektive führt dies oft zu versteckten Ineffizienzen.
Denn Schleifwerkzeuge arbeiten nicht unabhängig voneinander.
Sie bilden einen vollständigen Fertigungsprozess.
Jede Stufe beeinflusst die nächste.
1. Jeder Fertigungsprozess beginnt mit Materialabtrag
Ein typischer Arbeitsablauf in der Stahlverarbeitung besteht selten aus einem einzigen Vorgang.
Stattdessen folgt er einer Abfolge miteinander verbundener Prozesse.
Zum Beispiel:
Trennen → Kantenvorbereitung → Schweißnahtschleifen → Oberflächenangleichung → Oberflächenveredelung → Prüfung
Jede Stufe verändert den Zustand des Werkstücks.
Jede vorgelagerte Entscheidung beeinflusst direkt die Effizienz des nachfolgenden Vorgangs.
Die Verbesserung nur eines Schrittes führt selten zum größten Produktivitätsgewinn.
Die Optimierung des gesamten Prozesses hingegen schon.
2. Schnelleres Trennen bedeutet nicht immer höhere Produktivität
Die Trennleistung wird oft als wichtigster Maßstab bei der Auswahl einer Trennscheibe herangezogen.
Allerdings ist ein schnellerer Schnitt nicht unbedingt ein produktiverer Schnitt.
Betrachten Sie zwei Szenarien.
Scheibe A schneidet etwas schneller, hinterlässt aber eine raue Kante, die umfangreiches Schleifen erfordert.
Scheibe B benötigt ein paar Sekunden länger, erzeugt aber eine sauberere Kante mit weniger Gratbildung.
Die gesamte Fertigungszeit kann mit Scheibe B tatsächlich kürzer sein, da nachgelagertes Schleifen und Veredeln reduziert werden.
Dies ist der Unterschied zwischen Betriebseffizienz und Prozesseffizienz.
Professionelle Fertigung misst die zweite.
3. Jede Oberfläche trägt Informationen in den nächsten Prozess
Der Zustand des Werkstücks nach jedem Vorgang bestimmt, wie viel Arbeit noch übrig ist.
Ein grobes Schleifmuster erhöht die Angleichungszeit.
Tiefe Kratzer erfordern zusätzliche Veredelungsdurchgänge.
Übermäßige Hitze kann die Oberfläche verändern und Verfärbungen oder Verformungen verursachen.
Eine schlechte Oberflächenvorbereitung kann sogar die Beschichtungs- oder Schweißqualität beeinträchtigen.
Materialabtrag bedeutet nicht nur, Metall zu entfernen.
Es geht darum, die Oberfläche für den nächsten Vorgang vorzubereiten.
4. Werkzeugabstimmung ist wichtiger als die individuelle Werkzeugleistung
Hochleistungswerkzeuge erzeugen nicht automatisch einen Hochleistungsprozess.
Stellen Sie sich eine Kombination vor:
Eine aggressive Trennscheibe
Eine grobe Schleifscheibe
Eine ungeeignete Fächerscheibe
Jedes Werkzeug kann einzeln gut funktionieren.
Zusammen können sie unnötige Nacharbeit, inkonsistente Oberflächenqualität und häufige Werkzeugwechsel verursachen.
Ein produktiver Arbeitsablauf erfordert, dass jedes Schleifwerkzeug den vorherigen und den nächsten Prozess ergänzt.
Das Ziel ist Kontinuität – nicht isolierte Leistung.
5. Die versteckten Kosten liegen zwischen zwei Werkzeugwechseln
Die meisten Hersteller berechnen die Kosten eines Schleifmittels anhand des Kaufpreises.
Wenige berechnen die Kosten, die zwischen zwei Schleifvorgängen entstehen.
Diese versteckten Kosten umfassen:
Zusätzliche Handhabung
Zusätzliche Schleifdurchgänge
Nacharbeit
Ermüdung des Bedieners
Maschinenstillstandszeiten
Oberflächeninkonsistenz
Diese Kosten sind auf einer Rechnung selten sichtbar.
Aber sie übersteigen oft den Wert des Schleifmittels selbst.
In vielen Produktionsumgebungen liegt die größte Verbesserungsmöglichkeit nicht in der Verwendung eines billigeren Werkzeugs.
Es geht darum, unnötige Prozessschritte zu reduzieren.
6. Der technische Ansatz von VEXA
Bei VEXA betrachten wir Schleifmittel als Komponenten eines Fertigungssystems und nicht als eigenständige Verbrauchsmaterialien.
Bei der Entwicklung eines Produktportfolios berücksichtigen wir, wie jedes Werkzeug zur nächsten Produktionsstufe beiträgt.
Unser Ziel ist es, Herstellern zu helfen, einen Prozess aufzubauen, der:
Effizient vom ersten Schnitt bis zur endgültigen Oberfläche
Konsistent über verschiedene Bediener und Produktionschargen hinweg
Optimiert für die Gesamtproduktivität statt für die individuelle Werkzeugleistung
Denn das beste Schleifmittel ist nicht einfach das, das Material am schnellsten abträgt.
Es ist das, das hilft, den gesamten Prozess effizienter abzuschließen.
Technische Schlussfolgerung
Die Fertigungsproduktivität wird selten von einem einzelnen Werkzeug bestimmt.
Sie wird davon bestimmt, wie gut jeder Prozess mit dem nächsten verbunden ist.
Wenn Schleifwerkzeuge als Teil eines vollständigen Arbeitsablaufs und nicht als unabhängige Produkte ausgewählt werden, gewinnen Hersteller mehr als nur bessere Trenn- oder Schleifleistung.
Sie gewinnen kürzere Zykluszeiten, konsistentere Qualität und niedrigere Gesamtproduktionskosten.
Professionelle Fertigung wird nicht Werkzeug für Werkzeug aufgebaut.
Sie wird Prozess für Prozess aufgebaut.
VEXA — Professionell durch Fokus.


