

A Diamond Drill Bit Does Not Stop Cutting Because the Diamond Is Gone: The Hidden Wear Mechanism Behind Diamond Core Drilling Performance
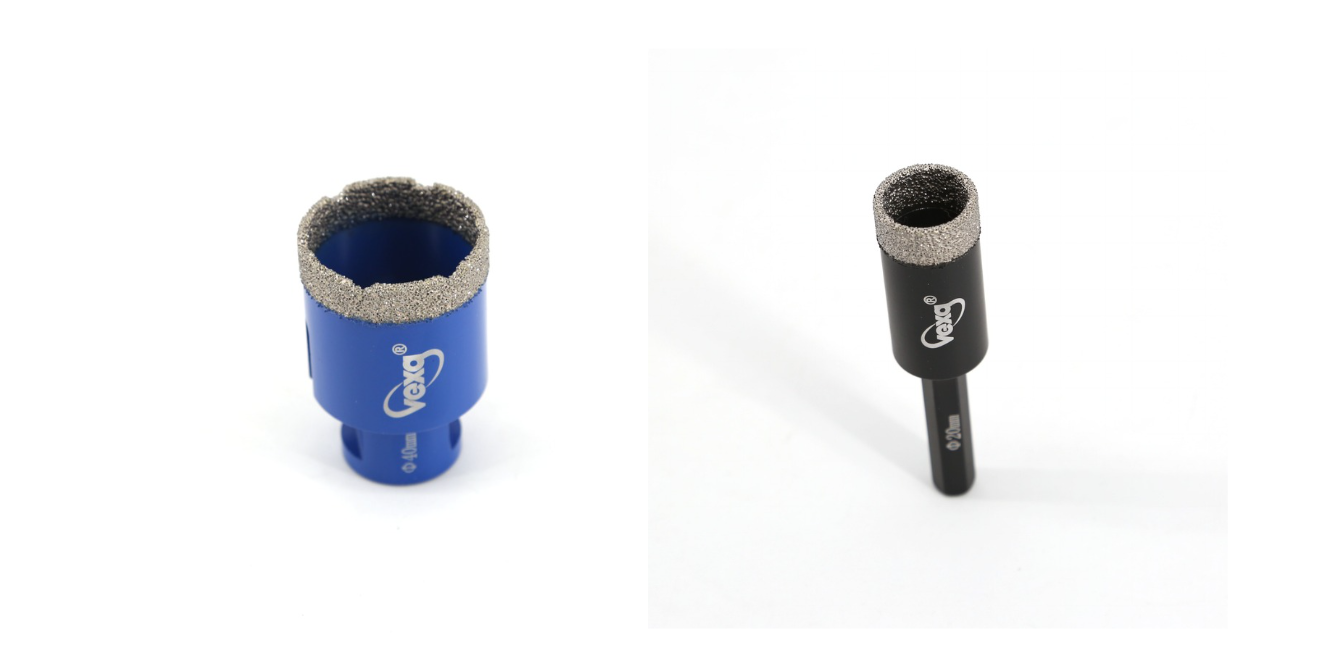
Una broca de diamante puede comenzar a cortar extremadamente rápido.
El primer agujero está limpio.
El segundo agujero sigue siendo suave.
Entonces el rendimiento comienza a cambiar.
El corte se vuelve más lento.
La broca comienza a generar más calor.
El operador aplica más presión.
Eventualmente, la broca parece “dejar de cortar.”
Pero en muchos casos, los diamantes todavía están allí.
Entonces, ¿qué cambió realmente?
La respuesta reside en la relación entre:
Exposición del Diamante + Desgaste del Aglomerante + Calor + Eliminación de Residuos
Una broca de diamante no es simplemente un tubo de metal cubierto con diamantes.
Es un sistema de corte controlado diseñado para exponer continuamente nuevos puntos de corte de diamante.
1. El Diamante Hace el Corte — Pero el Aglomerante Controla el Corte
A diferencia de las brocas convencionales, una broca de diamante depende de partículas de diamante expuestas para desgastar la pieza de trabajo.
El proceso básico es:
El Diamante Contacta el Material
↓
El Diamante Elimina Material
↓
El Diamante se Desgasta
↓
El Material del Aglomerante se Desgasta
↓
Nuevo Diamante se Expone
↓
El Corte Continúa
Este proceso se conoce como exposición abrasiva controlada.
El diamante en sí mismo es extremadamente duro.
Pero la máxima dureza no crea automáticamente el máximo rendimiento de perforación.
El aglomerante debe liberar los diamantes a la velocidad adecuada.
2. Si el Aglomerante es Demasiado Fuerte, la Broca Puede Volverse “Esmaltada”
Un modo de fallo común es la retención excesiva del diamante.
Los diamantes permanecen incrustados en el aglomerante incluso después de que su eficiencia de corte haya disminuido.
La superficie de diamante expuesta se vuelve menos efectiva.
El área de contacto aumenta.
La fricción aumenta.
El calor se acumula.
El proceso de perforación comienza a sentirse cada vez más lento.
Esto puede crear una secuencia familiar:
Corte Reducido
→ Más Presión
→ Más Fricción
→ Más Calor
→ Reducción Adicional en la Eficiencia de Corte
La broca puede parecer que todavía contiene mucho diamante.
Pero los puntos de corte activos ya no están trabajando eficientemente.
Esta es una razón por la cual la inspección visual por sí sola no puede determinar el rendimiento de la herramienta de diamante.
3. Si el Aglomerante es Demasiado Débil, el Diamante se Desperdicia
El problema opuesto es la liberación excesiva del diamante.
Las partículas de diamante frescas se liberan antes de haber sido completamente utilizadas.
Esto puede producir:
Consumo rápido de diamante
Vida útil corta de la herramienta
Rendimiento de corte inestable
Mayor costo por agujero
El objetivo, por lo tanto, no es:
Retención Máxima del Diamante
o
Liberación Máxima del Diamante
Es:
Renovación Controlada del Diamante
El aglomerante debe retener el diamante el tiempo suficiente para usar su potencial de corte, mientras lo libera cuando el borde de corte se vuelve ineficaz.
Ese equilibrio es uno de los desafíos fundamentales de diseño en la perforación con diamante.
4. La Concentración de Diamante No Es Simplemente “Más Es Mejor”
Otro parámetro que a menudo se discute es la concentración de diamante.
Puede parecer lógico:
Más Diamante → Más Corte
Pero aumentar la concentración de diamante también cambia la interfaz de corte.
Si demasiadas partículas de diamante están expuestas simultáneamente, la carga se distribuye entre más puntos de corte.
La carga que lleva cada diamante individual puede disminuir.
Si la concentración es demasiado baja, los diamantes individuales pueden experimentar una carga excesiva y desgastarse rápidamente.
Por lo tanto, la relación útil es más cercana a:
Concentración de Diamante
× Tamaño del Diamante
× Exposición del Diamante
× Fuerza del Aglomerante
× Características de la Pieza de Trabajo
La combinación óptima depende de la aplicación.
5. El Calor Es Uno de los Mayores Enemigos de la Perforación con Diamante
La perforación con diamante genera fricción en la interfaz de corte.
Si el calor no se gestiona eficazmente, pueden desarrollarse varios problemas.
La Temperatura Aumenta
↓
Las Propiedades del Aglomerante Cambian
↓
La Retención del Diamante Cambia
↓
La Eficiencia de Corte Disminuye
↓
La Vida Útil de la Herramienta se Vuelve Inestable
Esto es particularmente importante al perforar materiales duros y densos.
Cuanto más duro es el material y mayor es la resistencia al corte, más importante se vuelve la gestión térmica.
Es por eso que la técnica de perforación importa casi tanto como la herramienta en sí misma.
6. El Polvo y la Lechada Deben Salir de la Zona de Corte
La perforación con diamante no solo elimina material.
También crea residuos.
Si los residuos no pueden salir eficientemente de la interfaz de corte, pueden quedar atrapados entre la herramienta y la pieza de trabajo.
Esto aumenta:
Fricción
Calor
Resistencia al corte
Carga superficial
El proceso de corte entonces se vuelve menos eficiente.
La relación básica es:
Corte
↓
Eliminación de Material
↓
Generación de Residuos
↓
Evacuación de Residuos
↓
Nueva Interfaz de Corte
Si el cuarto paso falla, el primer paso eventualmente sufre.
Es por eso que la geometría de la superficie de perforación, la distribución del diamante y el método de enfriamiento necesitan trabajar juntos.
7. La Interfaz de la Máquina Cambia las Condiciones de Trabajo
En VEXA, nuestra gama de brocas de diamante incluye dos interfaces de máquina comunes:
Rosca M14
Diseñada para conexión directa a amoladoras angulares adecuadas.
La interfaz M14 permite montar la herramienta directamente en el husillo de la máquina.
Esto la hace particularmente adecuada para aplicaciones donde el operador necesita:
Alta Velocidad Rotacional + Conexión Directa de la Herramienta + Operación Flexible
Pero las condiciones de operación de una amoladora angular son muy diferentes a las de un taladro eléctrico convencional.
Vástago Hexagonal
Diseñado para uso con taladros eléctricos compatibles y máquinas similares.
El vástago hexagonal proporciona una interfaz familiar para aplicaciones basadas en taladro.
Esta configuración es particularmente útil cuando el operador necesita:
Comodidad de Perforación + Cambio Fácil de Herramienta + Operación Basada en Taladro
El punto importante es que la interfaz no es meramente un detalle de conexión.
Determina la plataforma de máquina en la que opera la herramienta de diamante.
8. M14 y Vástago Hexagonal No Deben Tratarse como la Misma Herramienta
Incluso cuando la sección de corte de diamante es similar, la plataforma de la máquina puede cambiar:
Velocidad rotacional
Par disponible
Control del operador
Método de enfriamiento
Presión de perforación
Entorno de aplicación
Por lo tanto, seleccionar una broca de diamante debe comenzar con:
Pieza de trabajo
Diámetro del agujero
Profundidad del agujero
Máquina
Método de operación
en lugar de simplemente:
“¿Qué broca de diamante es más barata?”
Una herramienta optimizada para un entorno de amoladora angular puede no producir el mismo comportamiento cuando se transfiere a una plataforma de taladro.
9. La Métrica de Rendimiento Real Es el Costo por Agujero
Una broca de diamante no debe evaluarse solo por su precio de compra.
Una métrica de producción más útil es:
Costo por Agujero Útil
Por ejemplo:
Broca A
Precio de compra más bajo
Pero perfora menos agujeros.
Broca B
Precio de compra más alto
Pero perfora significativamente más agujeros con un rendimiento de corte estable.
La segunda herramienta puede producir en realidad un menor costo por agujero.
Una comparación aún mejor considera:
Costo por Agujero
Tiempo de Perforación
Presión del Operador
Frecuencia de Cambio de Herramienta
Calidad del Agujero
Esto convierte el rendimiento de la herramienta de diamante de una especificación de producto en un resultado de producción medible.
10. La Perspectiva de Ingeniería de VEXA
En VEXA, evaluamos las brocas de diamante como un sistema de corte completo.
Las variables clave incluyen:
Tipo de Diamante
× Tamaño del Diamante
× Concentración de Diamante
× Características del Aglomerante
× Exposición del Diamante
× Geometría de Perforación
× Disipación de Calor
× Evacuación de Residuos
× Interfaz de Máquina
× Condiciones de Aplicación
El objetivo no es maximizar un parámetro.
Es crear una relación controlada entre el desgaste del diamante y el desgaste del aglomerante.
El proceso ideal es:
Diamante Afilado
→ Desgaste Controlado
→ Exposición de Nuevo Diamante
→ Corte Estable
→ Vida Útil Predecible de la Herramienta
Eso es lo que permite que una broca de diamante continúe produciendo agujeros útiles en lugar de simplemente consumir material de diamante.
Conclusión de Ingeniería
Una broca de diamante no funciona bien simplemente porque contiene diamante.
El verdadero desafío de ingeniería es controlar cuándo trabaja el diamante, cuándo se desgasta y cuándo aparece un nuevo punto de corte.
Demasiada retención puede llevar al esmaltado.
Demasiada poca retención puede desperdiciar diamante.
Una mala gestión del calor puede acelerar la pérdida de rendimiento.
Una mala evacuación de residuos puede convertir una herramienta afilada en una herramienta de alta fricción.
Y la interfaz de máquina incorrecta puede impedir que la herramienta opere en su rango de trabajo previsto.
Entonces, al comparar brocas de diamante, no pregunte solo:
“¿Cuánto diamante hay en la herramienta?”
Pregunte:
“¿Con qué eficacia se está utilizando el diamante?”
¿Evaluando brocas de diamante?
Si está buscando brocas de diamante para diferentes aplicaciones, envíenos:
Diámetro del Agujero + Material de la Pieza de Trabajo + Profundidad del Agujero + Tipo de Máquina + Cantidad de Agujeros Requerida
Por ejemplo:
Amoladora Angular → M14
o
Taladro Eléctrico → Vástago Hexagonal
Podemos recomendar la configuración adecuada y organizar muestras para pruebas comparativas.
VEXA — Profesional a través del enfoque.


