
Por qué algunos discos de lijado dejan de cortar mucho antes de que se desgaste el grano.
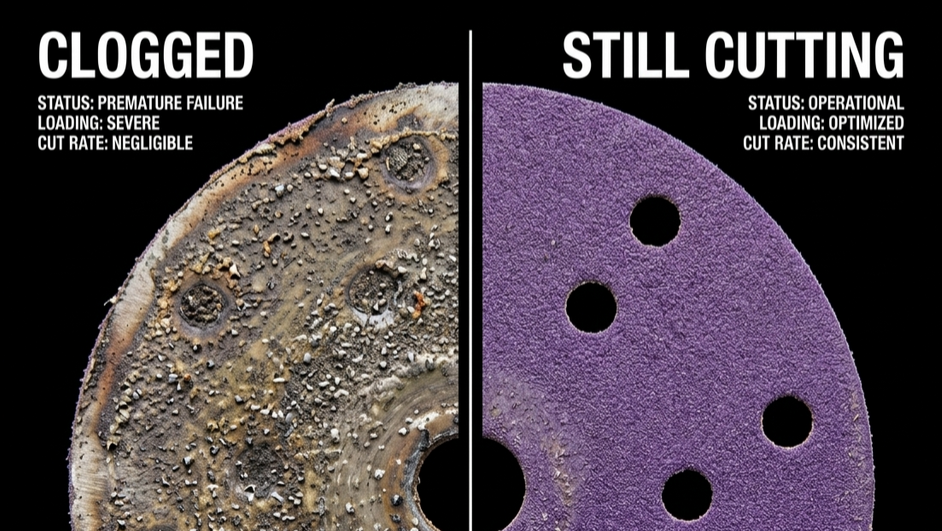
La mayoría de los discos de lijado no dejan de cortar porque el grano abrasivo se desgasta.
Dejan de cortar porque la superficie se carga.
A medida que se acumulan restos de lijado entre los granos abrasivos, el disco pasa gradualmente de cortar a frotar. Aumenta la fricción, se eleva la temperatura superficial y disminuye la eficiencia de corte, aunque el abrasivo en sí pueda seguir siendo afilado.
En entornos de lijado de alto volumen, la carga es una de las principales causas de:
• Acumulación excesiva de calor
• Patrones de arañazos inconsistentes
• Quemaduras en la pintura
• Reemplazo prematuro del disco
• Reducción de la estabilidad del proceso
El reto no consiste simplemente en hacer que el disco sea "agresivo".
Consiste en mantener una interfaz de corte estable durante todo el ciclo de lijado.
1. La química del anti-encogimiento: por qué importa el estearato
Los sistemas modernos antiquesqueo no son simplemente recubrimientos superficiales; funcionan como capas microscópicas de lubricación seca en la interfaz de lixado.
En aplicaciones profesionales de lijado, los recubrimientos superiores de estearato de zinc ayudan a reducir la tendencia de adherencia entre los residuos de lijado (chispa) y la superficie abrasiva, minimizando la acumulación de material bajo temperaturas elevadas de fricción.
Sin una química anti-carga eficaz, los residuos de pintura ablandada, las partículas de relleno o el polvo metálico comienzan a compactarse entre los puntos activos de corte.
Una vez que esto ocurre, el abrasivo pasa de ser un material de cizallamiento a rozar contra él.
→ Aumenta la fricción
→ Sube el calor superficial
→ La resina comienza a ablandarse
→ Los residuos adicionales se adhieren aún más rápidamente
Esto crea un ciclo de carga térmica que desestabiliza rápidamente el rendimiento de lijado.
Una capa anti-carga correctamente diseñada ayuda a mantener la exposición del grano, la eficiencia en la evacuación de virutas y la vida útil activa del corte durante ciclos prolongados de lijado.
2. Geometría de la chaqueta abierta: evacuación de virutas en ingeniería
El rendimiento contra carga no se determina únicamente por la química.
También es cuestión de geometría abrasiva.
Para materiales más blandos como rellenos automotrices, sistemas de pintura, aluminio y madera, las estructuras de capa abierta mejoran la eficiencia en la evacuación de virutas al reducir la congestión de partículas entre los granos abrasivos.
En lugar de rellenar densamente la superficie con partículas abrasivas, las configuraciones de recubrimiento abierto crean intencionalmente canales de evacuación que permiten que los residuos de lijado escapen antes de compactarse en la interfaz.
El resultado es:
• Menor tendencia a la carga
• Menor acumulación de fricción
• Temperaturas de lijado más bajas
• Un acabado superficial más uniforme
Por el contrario, las superficies de lijado sobrecargadas generan zonas de presión inestables y puntos cálidos térmicos localizados, lo que afecta directamente la uniformidad de las rayaduras y el control del operador.
3. Gestión de la fricción y el calor: El efecto "Cool Cut"
El calor suele ser el primer síntoma visible de un sistema de lijado sobrecargado.
A medida que se acumula el desecho, la eficiencia de corte disminuye y la energía de fricción aumenta drásticamente. En lugar de cortar el material limpiamente, el abrasivo comienza a arrastrarse sobre la superficie.
Esta transición de corte a fricción aumenta drásticamente las temperaturas localizadas en la interfaz.
En la refinación automotriz, esto suele provocar:
• Aplastamiento de la pintura
• Desgaste superficial
• Patrones de lijado irregulares
• Degradación prematura de la resina
En aplicaciones de metalurgia, la acumulación excesiva de calor puede provocar decoloración, esmalte superficial y un comportamiento inestable en el acabado.
Los sistemas profesionales contra sobrecarga están finalmente diseñados como sistemas de gestión térmica.
Al controlar la generación de fricción en la interfaz abrasiva, el proceso de lijado se mantiene más fresco, estable y predecible durante un funcionamiento continuo.
La estabilidad del proceso es la verdadera métrica de rendimiento.
Un disco de lijado premium no se define únicamente por su agresividad inicial.
La verdadera medida del rendimiento abrasivo es la consistencia con la que el disco mantiene la eficiencia de corte, la estabilidad térmica y la calidad superficial durante toda su vida útil.
Porque en el lijado profesional, la consistencia del proceso depende de mantener una interfaz estable entre el grano, los residuos y la pieza de trabajo.
Siguiente en la serie:
Ingeniería de patrones de Scratch — Por qué diferentes discos abrasivos dejan distintos acabados superficiales.


