

Cada Rueda Abrasiva Tiene un Punto Óptimo. La Mayoría de los Operadores Nunca Lo Encuentran.
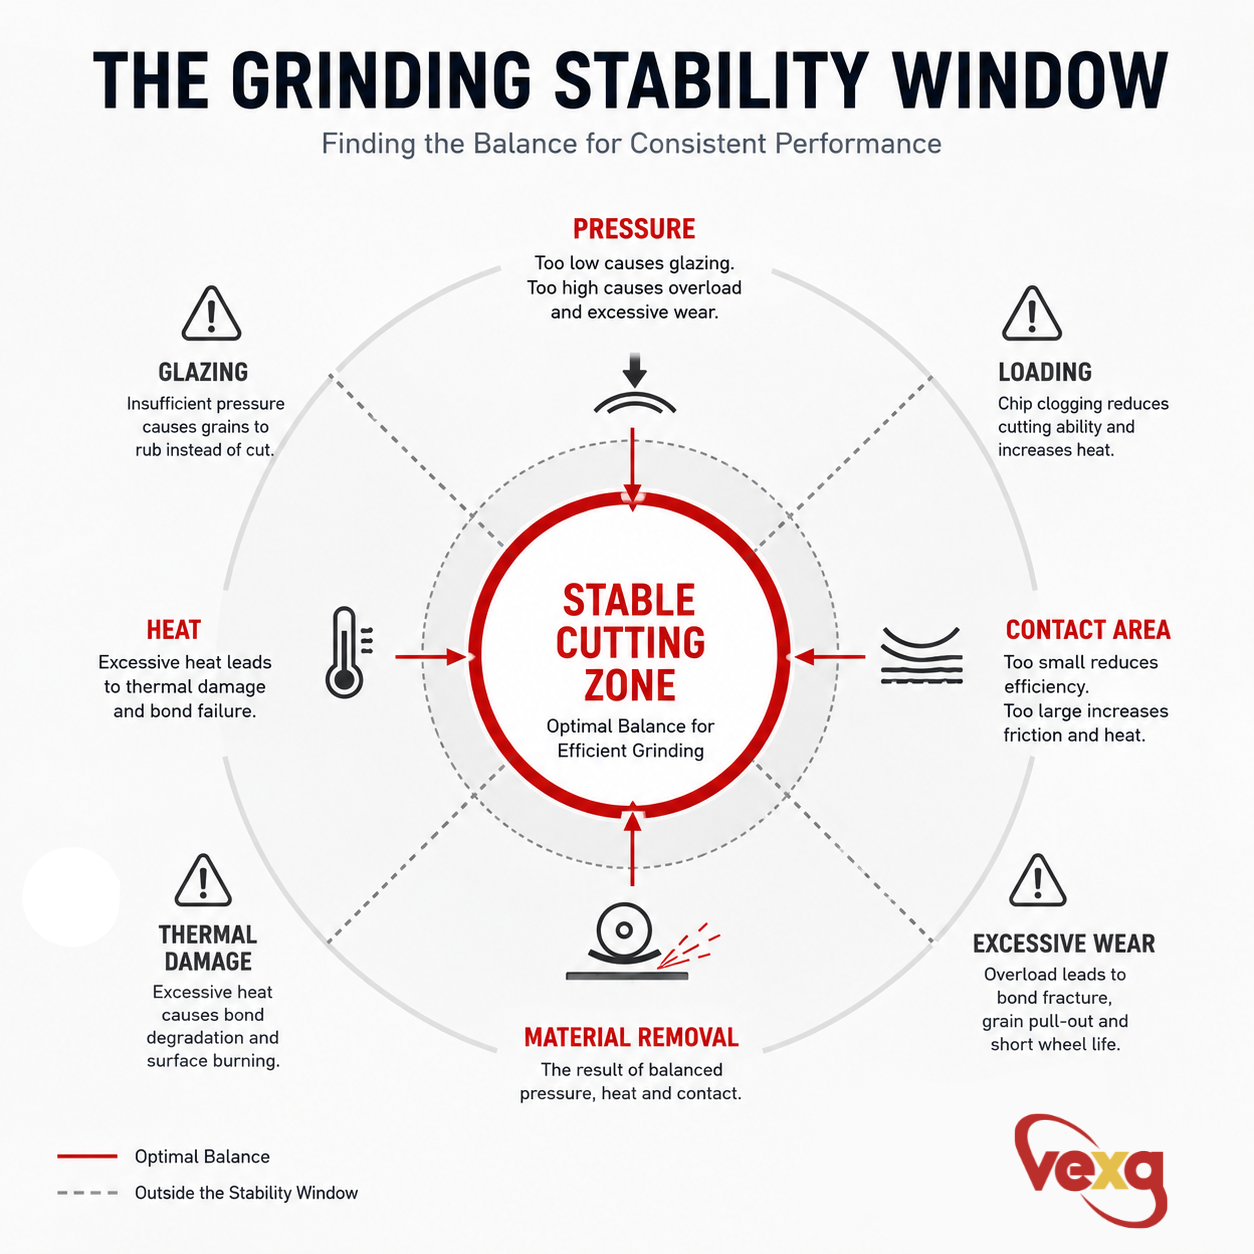
La mayoría de las discusiones sobre muelas abrasivas se centran en la dureza, el tamaño de grano o el tipo de abrasivo.
En realidad, ninguno de estos factores determina el rendimiento por sí mismo.
Una muela abrasiva funciona mejor solo dentro de una ventana operativa específica: un equilibrio de presión, área de contacto, velocidad de la muela y velocidad de avance.
Fuera de esta ventana, incluso una muela de primera calidad puede perder eficiencia de corte mucho antes de que los granos abrasivos estén realmente desgastados.
En VEXA, llamamos a esto la Ventana de Estabilidad de Rectificado.
Comprender esta ventana suele ser más valioso que simplemente actualizar a una muela más cara.
La Estabilidad es un Balance Energético
Cada grano abrasivo elimina material convirtiendo energía mecánica en microcorte controlado.
Para que este proceso se mantenga estable, tres condiciones deben permanecer en equilibrio:
• La energía de corte debe superar la energía de fricción.
• La generación de calor debe permanecer por debajo de la tolerancia térmica del aglomerante.
• El aglomerante de resina debe desgastarse aproximadamente a la misma velocidad con la que se exponen nuevos bordes abrasivos.
Cuando estos tres mecanismos permanecen sincronizados, el rectificado se siente suave, las chispas permanecen uniformes, la vibración se mantiene baja y la muela continúa cortando de manera predecible.
Cuando se pierde el equilibrio, el rendimiento comienza a disminuir, incluso si la muela todavía parece casi nueva.
Tres Formas Típicas en que se Pierde la Ventana de Estabilidad
1. Presión Insuficiente
Cuando la presión de contacto es demasiado baja, los granos abrasivos no pueden penetrar la pieza de trabajo.
En lugar de cortar, se deslizan.
Las puntas de los granos se pulen gradualmente.
Los operadores a menudo describen esto como:
"La muela dejó de cortar."
En realidad, la muela sigue girando.
Solo el mecanismo de corte ha desaparecido.
2. Presión Excesiva
Aplicar más fuerza no siempre aumenta la productividad.
Más allá de cierto punto, el espesor de la viruta se vuelve inestable.
Los granos abrasivos individuales experimentan sobrecarga, causando fractura excesiva del aglomerante, vibración y picos térmicos localizados.
El resultado es:
• Mayor consumo de la muela
• Mayor fatiga del operador
• Acabado superficial más rugoso
• Menor eficiencia general de remoción de material
Más presión no es igual a más productividad.
La presión controlada sí lo es.
3. Área de Contacto Excesiva
Muchos operadores usan instintivamente la mayor parte de la cara de la muela posible.
Mecánicamente, esta es una de las estrategias de rectificado menos eficientes.
Un parche de contacto más grande distribuye la fuerza a través de miles de granos.
La carga soportada por cada grano disminuye, haciendo que la penetración efectiva sea más difícil mientras simultáneamente aumenta el calor por fricción.
Es por esto que los operadores experimentados a menudo rectifican usando solo una porción controlada del borde de la muela en lugar de toda la cara.
El objetivo no es el contacto máximo.
Es la máxima energía de corte por grano activo.
Implicación de Ingeniería
Seleccionar la muela abrasiva correcta es solo la mitad de la ecuación.
La otra mitad es operar la muela dentro de su ventana de estabilidad diseñada.
En VEXA, la formulación de la muela, la estructura del grano y las características del aglomerante se desarrollan junto con los parámetros operativos esperados, no como propiedades de material aisladas.
Porque la mejor muela abrasiva no es simplemente la más dura, la más afilada o la de mayor duración.
Es la que permanece estable durante todo el ciclo de rectificado.
Conclusión de Ingeniería
El rendimiento del rectificado está gobernado menos por la muela en sí misma que por la interacción entre la muela y el proceso.
Cuando la presión, el área de contacto y el desgaste del aglomerante alcanzan el equilibrio, el corte se vuelve predecible, la vida útil de la muela mejora y la productividad sigue de forma natural.
La ingeniería no se trata de hacer una muela que sobreviva a todas las condiciones.
Se trata de diseñar una muela que funcione de manera consistente dentro de las condiciones para las que fue creada.


