

El Rendimiento de un Disco de Láminas Está Incorporado en la Lámina: Geometría, Solapamiento y Compo
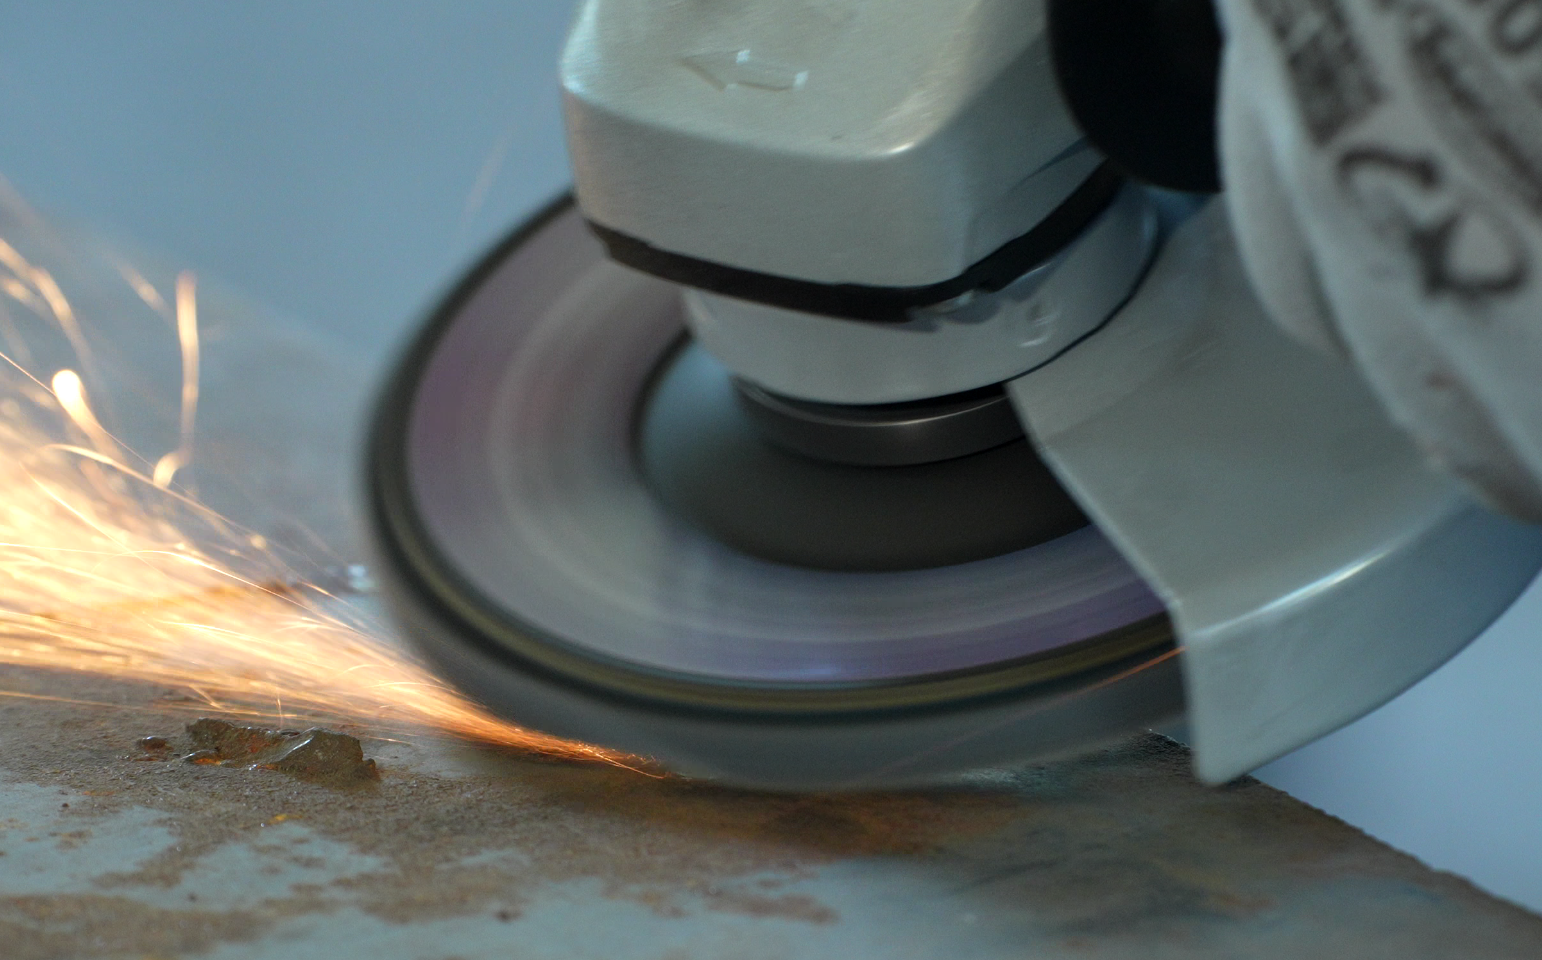
Dos discos de láminas pueden tener las mismas:
Diámetro.
Arena.
Tipo abrasivo.
Número de solapas.
Sin embargo, su desempeño real puede ser completamente diferente.
Se corta rápidamente y se obtiene un acabado uniforme.
El otro se muestra agresivo al principio, luego se vuelve lento, irregular o difícil de controlar.
La diferencia no siempre radica en el grano abrasivo.
Una parte significativa del rendimiento está integrada en ella estructura del propio alerón.
Porque un disco de láminas no es simplemente un paño abrasivo unido a una placa de soporte.
Se trata de un sistema mecánico controlado en el que cada aleta contribuye al corte, la disipación del calor, la distribución de la presión y el comportamiento frente al desgaste.
1. Cada solapa es un elemento de corte individual.
Durante el funcionamiento, las aletas están en contacto continuo con la pieza de trabajo.
A diferencia de una muela abrasiva convencional, la superficie abrasiva no es un cuerpo continuo.
Consiste en múltiples aletas abrasivas superpuestas.
Cada solapa entra en la zona de contacto, soporta parte de la carga, se flexiona bajo presión, elimina material y se desgasta gradualmente.
Esto crea una interfaz de corte en constante cambio.
Por lo tanto, el rendimiento del disco depende de la regularidad con la que esos colgajos individuales participen en el proceso.
Si la carga se distribuye de forma desigual, algunas aletas pueden desgastarse mucho más rápido que otras.
El resultado puede ser:
Desgaste desigual → contacto inestable → remoción inconsistente → acabado superficial irregular
Por lo tanto, la geometría del flap es un parámetro funcional, no simplemente una característica visual.
2. El solapamiento controla cómo evoluciona la superficie abrasiva.
La superposición de los colgajos es una de las variables menos visibles en la construcción de discos con colgajos.
Una superposición insuficiente puede reducir la continuidad de la superficie abrasiva.
La placa de soporte puede quedar expuesta antes de tiempo, y el disco puede perder su área de corte efectiva a medida que se desgastan las aletas.
Un exceso de solapamiento crea otro problema.
Una mayor cantidad de material abrasivo se concentra en la misma área de trabajo, lo que aumenta la cantidad de material disponible para el corte, pero puede alterar la flexibilidad, el comportamiento térmico y la forma en que las aletas individuales entran en contacto con la pieza de trabajo.
El objetivo no es la máxima superposición.
EsSuperposición controlada que mantiene una exposición abrasiva efectiva durante todo el ciclo de desgaste.
3. La longitud del flap modifica la respuesta mecánica.
La porción no soportada de cada solapa se comporta de manera diferente según su longitud.
Las solapas más largas generalmente proporcionan mayor flexibilidad.
Los flaps más cortos proporcionan una respuesta de trabajo más rígida.
Esto afecta al comportamiento del disco cuando se le aplica presión.
Una estructura de solapa altamente flexible puede adaptarse bien a superficies irregulares y producir un comportamiento de mezcla más suave.
Una estructura más rígida puede proporcionar un contacto más fuerte y una mayor resistencia a la deformación durante la eliminación agresiva de material.
Ninguno de los dos es universalmente superior.
El comportamiento requerido del alerón depende de la aplicación.
Por eso, la misma tela abrasiva puede producir resultados muy diferentes cuando se utiliza en distintas estructuras de solapas.
4. El ángulo de la aleta influye en el comportamiento de contacto.
La orientación de las aletas modifica la forma en que el abrasivo entra en contacto con la pieza de trabajo.
A medida que el disco gira, las aletas entran y salen continuamente de la zona de contacto.
Su geometría determina cómo se transfiere la fuerza mecánica a la superficie abrasiva.
Un diseño adecuado puede ayudar a distribuir la carga de trabajo entre varias aletas, en lugar de concentrar una tensión excesiva en un pequeño número de elementos de corte.
Esto influye en:
Estabilidad de corte
Distribución del desgaste
Generación de calor
consistencia de la superficie
Control del operador
El objetivo no es simplemente hacer que el disco sea más agresivo.
Se trata de crear un mecanismo de contacto predecible.
5. El grano abrasivo y la estructura de las aletas deben trabajar juntos.
Un grano abrasivo de alto rendimiento no puede compensar una mala construcción de las aletas.
Imagina dos discos que utilizan el mismo abrasivo de circonia.
Una de ellas tiene una disposición de aletas optimizada.
El otro presenta una superposición deficiente, dimensiones de solapa inconsistentes o una unión inestable.
El grano abrasivo es idéntico.
El comportamiento de corte no lo es.
Esto se debe a que el grano solo funciona correctamente cuando la estructura mecánica le permite interactuar eficazmente con la pieza de trabajo.
El sistema real es:
**Grano abrasivo
Estructura de tela
Geometría del alerón
Superposición
Unión
Placa de soporte**
Modificar un solo elemento puede influir en el comportamiento de desgaste general del disco.
6. Un disco de láminas tiene un frente de desgaste móvil.
Esta es una de las diferencias más importantes entre un disco de láminas y una rueda abrasiva convencional.
A medida que las aletas se desgastan, se expone continuamente nuevo material abrasivo.
Por lo tanto, la superficie de trabajo está en constante cambio.
Esto crea unDesgaste frontal en movimiento.
Un disco bien diseñado debería mantener un comportamiento de trabajo relativamente estable a medida que avanza el desgaste.
Una estructura mal equilibrada puede experimentar un cambio rápido en:
Área de contacto
→ Flexibilidad
→ Distribución de la presión
→ Tasa de corte
El operario puede entonces notar que el disco se debilita, aunque aún quede una cantidad considerable de material abrasivo.
Esto no es simplemente “una vida dura”.
Se trata de un cambio en el comportamiento mecánico de toda la estructura del alerón.
7. Un mayor número de aletas no implica automáticamente una mayor vida útil.
El número de solapas se utiliza a menudo como una forma sencilla de comparar productos.
Pero un mayor número de flaps no implica automáticamente un mejor rendimiento.
El aumento del número de pliegues provoca cambios:
Cobertura abrasiva
Distribución de contactos
Flexibilidad
comportamiento de enfriamiento
Características de desgaste
Un disco con menos aletas, pero correctamente diseñadas, puede ofrecer una respuesta de corte más eficaz que un disco con mayor número de aletas pero con una geometría mal equilibrada.
La pregunta relevante no es:
¿Cuántas aletas tiene el disco?
Es:
¿Con qué eficacia aprovecha la estructura de la aleta el abrasivo disponible?
8. La métrica de productividad real es el material retirado por disco.
Un disco intervertebral no debe evaluarse únicamente por su agresividad inicial.
Consideremos dos productos:
Disco A
Mayor tasa de corte inicial
Vida útil más corta
Disco B
Tasa de corte inicial ligeramente inferior
Desgaste más estable
Ciclo de trabajo efectivo más prolongado
Si el disco B elimina una mayor cantidad de material en total antes de ser reemplazado, podría ser la solución más productiva.
Por eso, las pruebas profesionales de discos laminares deberían tener en cuenta lo siguiente:
Tasa de remoción inicial
Retención de corte
Consistencia de desgaste
Acabado superficial
Generación de calor
Material total eliminado por disco
El mejor producto no es necesariamente el que se siente más agresivo durante los primeros minutos.
Es la que transforma el material abrasivo en el material más útil.
9. La perspectiva de ingeniería de VEXA
En VEXA, consideramos la construcción de discos de láminas como una combinación de ingeniería abrasiva y mecánica.
Al desarrollar o evaluar un disco de colgajo, consideramos la interacción entre:
Tipo abrasivo
× Tamaño del grano
× Estructura de tela
× Longitud de la solapa
× Número de solapas
× Superposición
× Geometría
× Placa de soporte
× Aplicación
El objetivo es crear un proceso de desgaste controlado.
El disco no debe limitarse a eliminar material.
Debe mantener un comportamiento de corte predecible a medida que la superficie abrasiva cambia progresivamente.
Ahí es donde la calidad de la construcción se hace visible en la producción real.
Conclusiones de ingeniería
Un disco de láminas es más que un paño abrasivo dispuesto alrededor de un plato de soporte.
Cada solapa forma parte del sistema de corte.
Su longitud, ángulo, superposición, flexibilidad, estructura abrasiva y unión influyen en cómo el disco transfiere energía a la pieza de trabajo.
La hoja de especificaciones indica el contenido del disco.
La construcción determina el rendimiento de ese material.
Y para los usuarios de producción, la verdadera pregunta no es:
“¿Qué tan agresivo es el disco?”
Es:
“¿Cuánto trabajo útil puede ofrecer el disco antes de que su rendimiento quede fuera del rango óptimo de procesamiento?”
¿Está comparando discos de láminas para su aplicación?
Si observa diferencias en:
Corte inicial
Vida de disco
Desgaste de la solapa
Generación de calor
Acabado superficial
Eliminación de material por disco
Envíanos tu:
Material + Granulometría + Tipo de disco de láminas + Máquina + Producto actual + Aplicación
Podemos evaluar la construcción y preparar muestras para realizar pruebas comparativas.
VEXA — Profesionalismo a través de la concentración.


