

Pourquoi certains disques de meulage cessent de couper bien avant que le grain ne s'use.
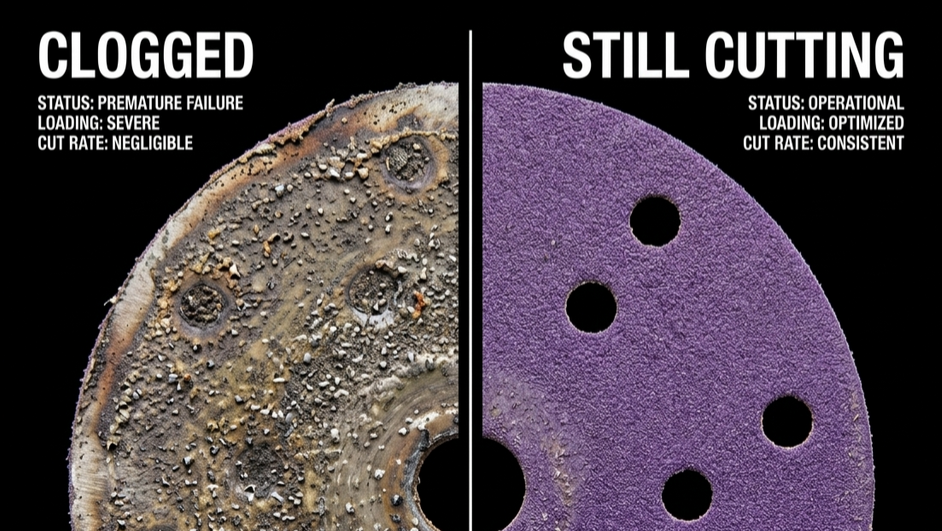
La plupart des disques de meulage ne cessent pas de couper parce que les grains abrasifs s'usent.
Ils cessent de couper parce que la surface devient chargée.
À mesure que les débris de ponçage s'accumulent entre les grains abrasifs, le disque passe progressivement d'une phase de coupe à une phase de frottement. La friction augmente, la température de surface monte et l'efficacité de coupe diminue — même si l'abrasif lui-même peut encore être tranchant.
Dans les environnements de ponçage à haut débit, le chargement est l'une des principales causes de :
• Accumulation excessive de chaleur
• Patrons d'abrasions incohérents
• Brûlure de la peinture
• Remplacement prématuré du disque
• Réduction de la stabilité du procédé
Le défi ne consiste pas simplement à rendre un disque « agressif ».
Il s'agit de maintenir une interface de coupe stable tout au long du cycle de ponçage.
1. La chimie de l'anti-encrassement : pourquoi le stéarate importe
Les systèmes anti-obstruction modernes ne sont pas simplement des revêtements de surface — ils agissent comme des couches microscopiques de lubrification à sec à l'interface de ponçage.
Dans les applications professionnelles de ponçage, les couches supérieures de stéarate de zinc aident à réduire la tendance d'adhésion entre les débris de ponçage (mousses) et la surface abrasif, en minimisant l'accumulation de matière sous des températures de friction élevées.
Sans une chimie anti-charge efficace, les résidus de peinture adoucie, les particules de charge ou la poussière métallique commencent à s'agglomérer entre les points de coupe actifs.
Une fois cela arrivé, l'abrasif passe d'un matériau de cisaillement à un frottement contre celui-ci.
→ La friction augmente
→ La chaleur de surface monte
→ La résine commence à se ramollir
→ Les débris supplémentaires adhèrent encore plus rapidement
Cela crée un cycle de charge thermique qui déstabilise rapidement les performances de ponçage.
Une couche anti-chargement correctement conçue permet de maintenir l'exposition des grains, l'efficacité d'évacuation des copeaux et la durée de vie active de la coupe tout au long de cycles de ponçage prolongés.
2. Géométrie ouverte du vêtement : évacuation des copeaux d'ingénierie
La performance anti-charge n'est pas déterminée uniquement par la chimie.
C'est également une question de géométrie abrasive.
Pour les matériaux plus souples tels que les charges automobiles, les systèmes de peinture, l'aluminium et le bois, les structures de revêtement ouvert améliorent l'efficacité d'évacuation des copeaux en réduisant la congestion de particules entre les grains abrasifs.
Plutôt que de remplir densément la surface avec des particules abrasives, les configurations à revêtement ouvert créent intentionnellement des canaux d'évacuation permettant aux débris de ponçage de s'échapper avant de se compacter à l'interface.
Le résultat est :
• Une tendance à la charge réduite
• Une accumulation de frottement moindre
• Des températures de ponçage plus basses
• Un fini de surface plus uniforme
En revanche, les surfaces de ponçage surchargées génèrent des zones de pression instables et des points chauds thermiques localisés, ce qui affecte directement l'uniformité des rayures et le contrôle de l'opérateur.
3. Gestion de la friction et de la chaleur : l'effet « Cool Cut »
La chaleur est souvent le premier symptôme visible d'un système de ponçage surchargé.
À mesure que les débris s'accumulent, l'efficacité de coupe diminue et l'énergie de frottement augmente fortement. Plutôt que de ciseler proprement le matériau, l'abrasif commence à glisser sur la surface.
Cette transition du cisaillement au frottement augmente de façon spectaculaire les températures localisées à l'interface.
Dans la rénovation automobile, cela entraîne souvent :
• Un assouplissement de la peinture
• Une émoussure de la surface
• Des motifs de ponçage irréguliers
• Une dégradation prématurée de la résine
Dans les applications de travail sur métaux, une accumulation excessive de chaleur peut entraîner des décolorations, un éclaircissement de la surface et un comportement instable de finition.
Les systèmes professionnels anti-charge sont finalement conçus comme des systèmes de gestion thermique.
En contrôlant la génération de frottement à l'interface abrasif, le processus de ponçage reste plus frais, plus stable et plus prévisible lors d'une utilisation continue.
La stabilité du processus est la véritable mesure de performance.
Un disque de meulage haut de gamme ne se définit pas uniquement par son agressivité initiale.
La véritable mesure de la performance abrasif réside dans la constance avec laquelle le disque maintient son efficacité de coupe, sa stabilité thermique et la qualité de surface tout au long de sa durée de vie utilisable.
Parce que, dans le ponçage professionnel, la régularité du processus dépend de la maintenance d'une interface stable entre le grain, les débris et la pièce à usiner.
Ensuite dans la série :
Ingénierie des motifs Scratch — Pourquoi différents disques de meulage produisent des finitions de surface différentes.


