

Productivité se construit processus par processus, pas outil par outil
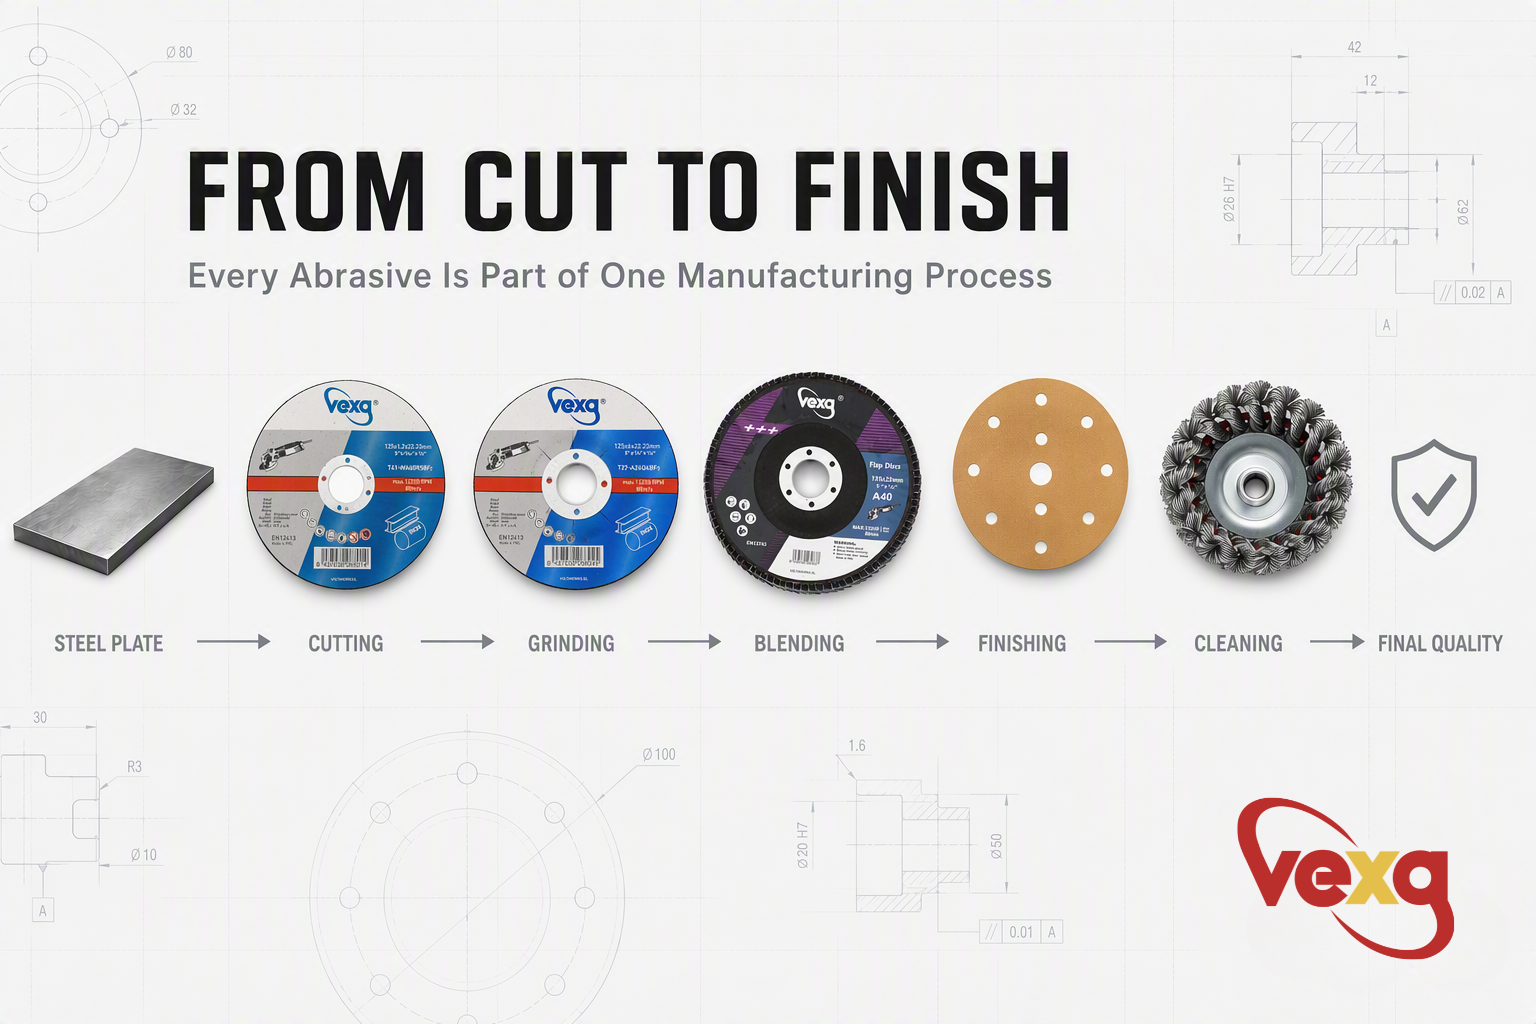
Dans de nombreux ateliers de fabrication, les outils abrasifs sont achetés individuellement.
Un disque de coupe est commandé.
Une meule est remplacée.
Un disque à lamelles est sélectionné.
Chaque outil est évalué indépendamment.
D'un point de vue achats, cela semble logique.
D'un point de vue fabrication, cela entraîne souvent des inefficacités cachées.
Parce que les outils abrasifs ne fonctionnent pas indépendamment.
Ils forment un processus de fabrication complet.
Chaque étape influence la suivante.
1. Tout processus de fabrication commence par l'enlèvement de matière
Un flux de travail typique de fabrication de l'acier consiste rarement en une seule opération.
Au lieu de cela, il suit une séquence de processus interconnectés.
Par exemple :
Coupe → Préparation des bords → Meulage des soudures → Mélange des surfaces → Finition de surface → Inspection
Chaque étape modifie l'état de la pièce.
Chaque décision prise en amont affecte directement l'efficacité de l'opération suivante.
Améliorer une seule étape produit rarement le plus grand gain de productivité.
Optimiser l'ensemble du processus, oui.
2. Une coupe plus rapide ne signifie pas toujours une productivité plus élevée
La vitesse de coupe est souvent utilisée comme référence principale lors du choix d'un disque de coupe.
Cependant, une coupe plus rapide n'est pas nécessairement une coupe plus productive.
Considérez deux scénarios.
Le disque A termine la coupe légèrement plus vite mais laisse un bord rugueux nécessitant un meulage important.
Le disque B prend quelques secondes de plus mais produit un bord plus propre avec moins de formation de bavures.
Le temps de fabrication total peut en fait être plus court avec le disque B car le meulage et la finition en aval sont réduits.
C'est la différence entre l'efficacité opérationnelle et l'efficacité du processus.
La fabrication professionnelle mesure la seconde.
3. Chaque surface transporte des informations vers le processus suivant
L'état de la pièce après chaque opération détermine la quantité de travail restant.
Un motif de meulage rugueux augmente le temps de mélange.
Les rayures profondes nécessitent des passes de finition supplémentaires.
Une chaleur excessive peut altérer la surface et créer une décoloration ou une distorsion.
Une mauvaise préparation de surface peut même réduire la qualité du revêtement ou de la soudure.
L'enlèvement de matière ne consiste pas seulement à retirer du métal.
Il s'agit de préparer la surface pour l'opération suivante.
4. L'adaptation des outils est plus importante que la performance individuelle des outils
Des outils performants ne créent pas automatiquement un processus performant.
Imaginez l'association :
Un disque de coupe agressif
Une meule grossière
Un disque à lamelles inadapté
Chaque outil peut bien performer individuellement.
Ensemble, ils peuvent générer des reprises inutiles, une qualité de surface incohérente et des changements d'outils fréquents.
Un flux de travail productif nécessite que chaque outil abrasif complète le processus précédent et le suivant.
L'objectif est la continuité, pas la performance isolée.
5. Le coût caché se situe entre deux changements d'outils
La plupart des fabricants calculent le coût d'un abrasif par son prix d'achat.
Peu calculent le coût créé entre deux opérations abrasives.
Ce coût caché comprend :
Manutention supplémentaire
Passes de meulage supplémentaires
Reprises
Fatigue de l'opérateur
Temps d'arrêt machine
Incohérence de surface
Ces coûts sont rarement visibles sur une facture.
Mais ils dépassent souvent la valeur de l'abrasif lui-même.
Dans de nombreux environnements de production, la plus grande opportunité d'amélioration n'est pas d'utiliser un outil moins cher.
C'est de réduire les étapes de processus inutiles.
6. Approche d'ingénierie VEXA
Chez VEXA, nous considérons les abrasifs comme des composants d'un système de fabrication plutôt que comme des consommables autonomes.
Lors du développement d'un portefeuille de produits, nous considérons comment chaque outil contribue à l'étape suivante de la production.
Notre objectif est d'aider les fabricants à construire un processus qui soit :
Efficace de la première coupe à la finition finale
Cohérent entre différents opérateurs et lots de production
Optimisé pour la productivité totale plutôt que pour la performance individuelle de l'outil
Parce que le meilleur abrasif n'est pas simplement celui qui enlève la matière le plus rapidement.
C'est celui qui aide à terminer l'ensemble du processus plus efficacement.
Conclusion d'ingénierie
La productivité de fabrication est rarement déterminée par un seul outil.
Elle est déterminée par la manière dont chaque processus se connecte au suivant.
Lorsque les outils abrasifs sont sélectionnés dans le cadre d'un flux de travail complet plutôt que comme des produits indépendants, les fabricants gagnent plus qu'une meilleure performance de coupe ou de meulage.
Ils gagnent des temps de cycle plus courts, une qualité plus constante et un coût de production total inférieur.
La fabrication professionnelle ne se construit pas outil par outil.
Elle se construit processus par processus.
VEXA — Professionnel par la concentration.


