
Почему некоторые шлифовальные диски перестают режь обрабатывать гораздо раньше, чем износится зерно.
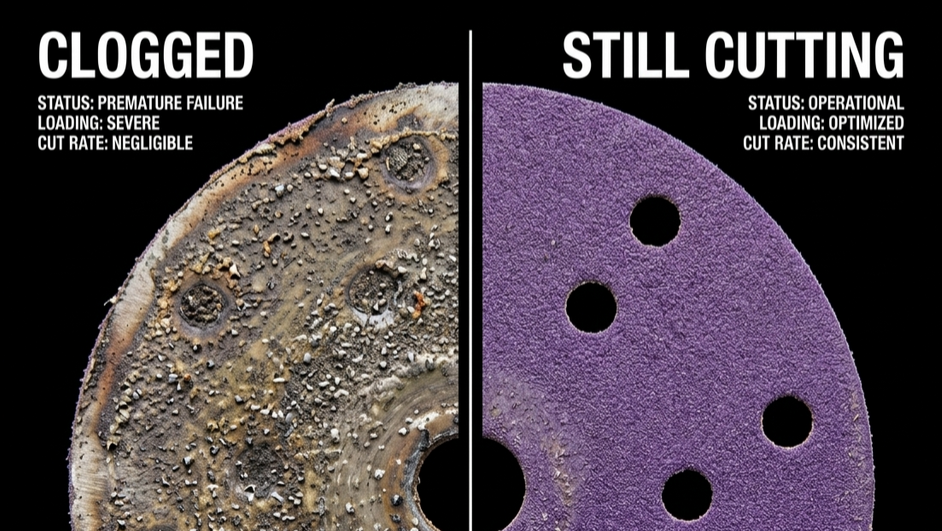
Большинство шлифовальных дисков не останавливаются при резке, потому что абразивная зернистость изнашивается.
Они перестают резать, потому что поверхность становится загружённой.
По мере накопления абразивных частиц между зернами, диск постепенно переходит от резания к трению. Увеличивается трение, повышается температура поверхности, а эффективность резания падает — даже если сам абразив по-прежнему остается острым.
В условиях высокой загрузки абразивных материалов загрузка является одной из основных причин:
• Чрезмерного нагрева
• Неравномерности рисунка цаарапин
• Обжига краски
• Предварительной замены дисков
• Снижения стабильности процесса
Проблема заключается не просто в том, чтобы сделать диск «агрессивным».
Это поддержание стабильного режущего интерфейса на протяжении всего цикла шлифовки.
1. Химия антизасорения: почему важен стеарат
Современные системы антизасорения — это не просто поверхностные покрытия, они действуют как микроскопические слои сухого смазывания на границе абразивного процесса.
В профессиональных процессах шлифовки верхние слои стеарата цинка помогают уменьшить склонность к сцеплению между шлифовочными отходами (стружкой) и абразивной поверхностью, минимизируя накопление материала при повышенных температурах трения.
Без эффективной анти-загрузочной химии мягкие остатки краски, частицы наполнителя или металлическая пыль начинают сдавливаться между активными точками резания.
Как только это произойдёт, абразив переходит от сдвига материала к трению о него.
→ Увеличивается трение
→ Повышен температура поверхности
→ Резина начинает размягчаться
→ Дополнительные частицы прилипают ещё быстрее
Это создает цикл теплового нагружения, который быстро разрушает стабильность процесса шлифования.
Правильно спроектированный анти-загрузочный слой помогает сохранять контакт зерна, эффективность удаления стружки и продолжительность активного резания в течение длительных циклов шлифовки.
2. Геометрия открытой оболочки: откачка инженерных чипов
Свойства противодействия нагружению определяются не только химическим составом.
Это также вопрос абразивной геометрии.
Для более мягких материалов, таких как автомобильные наполнители, покрытия, алюминий и дерево, открытая структура покрытия повышает эффективность удаления стружки за счёт уменьшения скопления частиц между абразивными зернами.
Вместо плотного уплотнения поверхности абразивными частицами, открытые покрытия намеренно создают отводные каналы, позволяющие выделять обломки песка до их уплотнения на границе.
Результат:
• Снижение склонности к нагружению
• Меньшее накопление трения
• Более низкие температуры шлифовки
• Более стабильная отделка поверхности
В отличие от этого, перегруженные поверхности шлифования создают нестабильные зоны давления и локальные тепловые очаги, что напрямую влияет на равномерность цаарапин и управляемость оператором.
3. Трение и управление теплом: эффект «холодного резания»
Тепло часто является первым заметным симптомом перегруженной системы шлифования.
По мере накопления обломков эффективность резания снижается, а энергия трения резко возрастает. Вместо чистого разрезания материала абразив начинает скользить по поверхности.
Переход от резания к трению значительно повышает локальные температуры на границе раздела.
В автомобильной реставрации это часто приводит к:
• размягчению краски
• размазыванию поверхности
• неравномерным узорам шлифовки
• преждевременному разложению смолы
В металлолообработке чрезмерное накопление тепла может привести к изменению цвета, покрытию поверхности и нестабильному качеству финишной обработки.
Профессиональные системы против загрузки в конечном итоге разрабатываются как системы термического управления.
Управляя образованием трения на абразивной поверхности, процесс шлифования остаётся более прохладным, стабильным и предсказуемым при непрерывной работе.
Стабильность процесса — это реальный показатель эффективности
Высококачественный абразивный диск определяется не только первоначальной агрессивностью.
Настоящим показателем абразивной эффективности является стабильность резания, температурная стабильность и качество поверхности диска в течение всего срока его эксплуатации.
Потому что при профессиональной шлифовке стабильность процесса зависит от поддержания устойчивого интерфейса между зерном, обломками и заготовкой.
Следующий в серии:
Инженерия шаблонов Scratch — Почему разные абразивные диски оставляют разную фактуру поверхности.


