

La productividad se construye proceso por proceso, no herramienta por herramienta
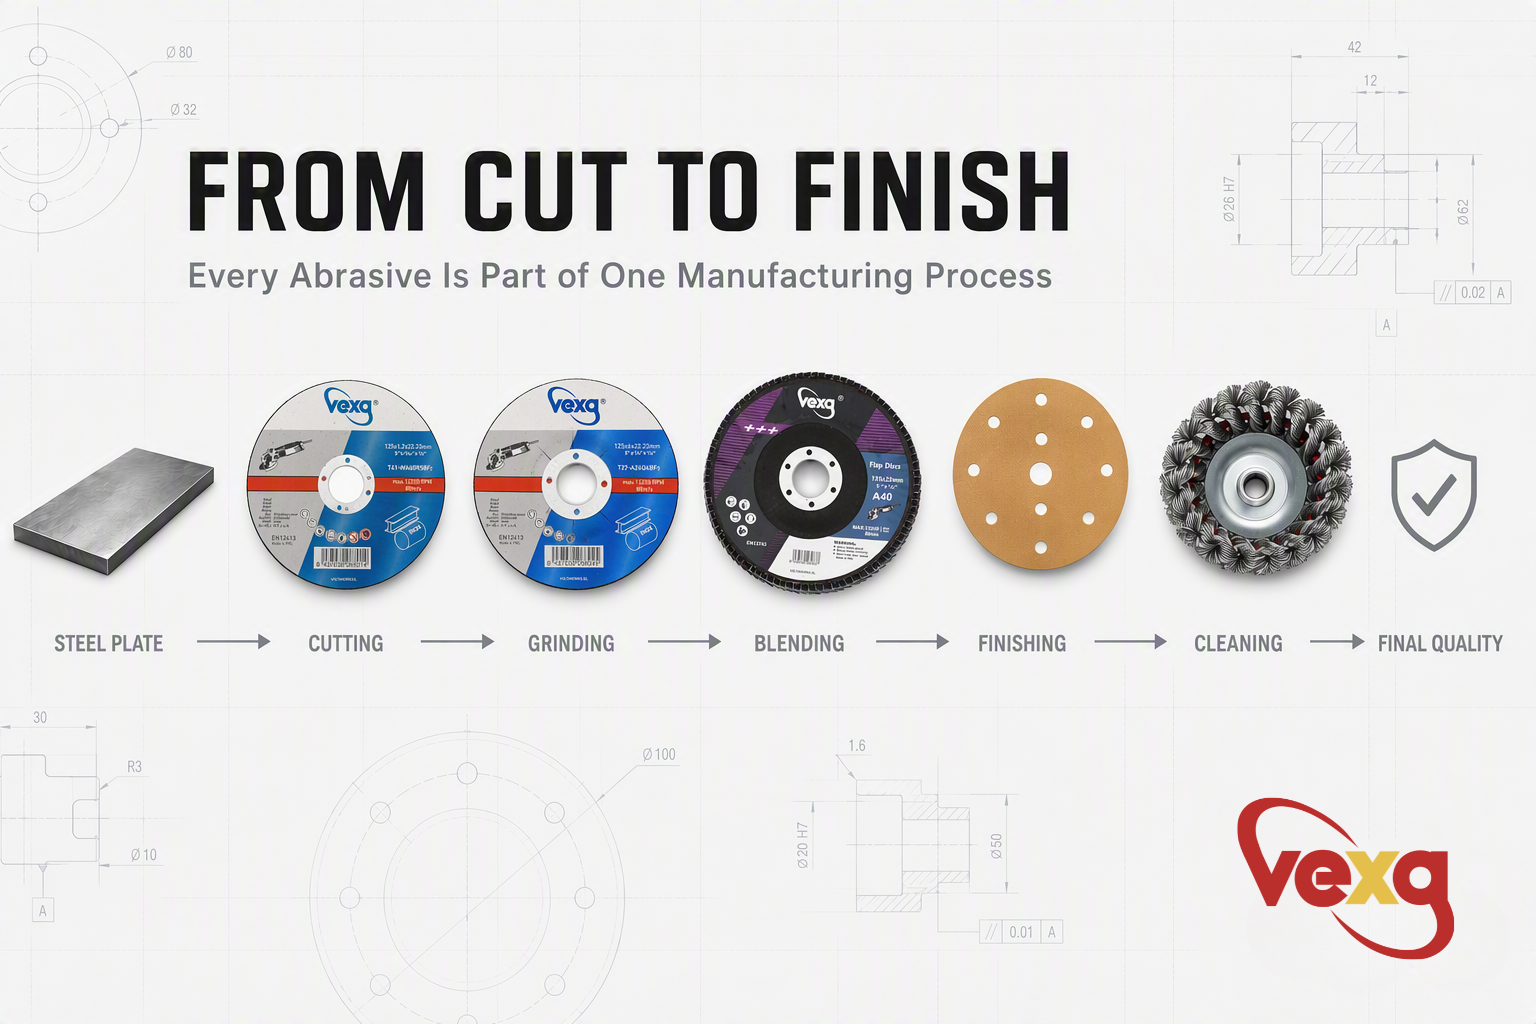
En muchos talleres de fabricación, las herramientas abrasivas se compran individualmente.
Se solicita un disco de corte.
Se reemplaza una muela abrasiva.
Se selecciona un disco de láminas.
Cada herramienta se evalúa por sí sola.
Desde una perspectiva de compras, esto parece lógico.
Desde una perspectiva de fabricación, a menudo conduce a ineficiencias ocultas.
Porque las herramientas abrasivas no operan de forma independiente.
Forman un proceso de fabricación completo.
Cada etapa influye en la siguiente.
1. Todo proceso de fabricación comienza con la eliminación de material
Un flujo de trabajo típico de fabricación de acero rara vez consiste en una sola operación.
En cambio, sigue una secuencia de procesos interconectados.
Por ejemplo:
Corte → Preparación de bordes → Esmerilado de soldaduras → Mezcla de superficies → Acabado de superficies → Inspección
Cada etapa cambia la condición de la pieza de trabajo.
Cada decisión tomada aguas arriba afecta directamente la eficiencia de la operación siguiente.
Mejorar solo un paso rara vez produce la mayor ganancia de productividad.
Optimizar todo el proceso sí lo hace.
2. Un corte más rápido no siempre significa mayor productividad
La velocidad de corte se utiliza a menudo como el principal punto de referencia al seleccionar un disco de corte.
Sin embargo, un corte más rápido no es necesariamente un corte más productivo.
Considere dos escenarios.
El Disco A completa el corte ligeramente más rápido pero deja un borde áspero que requiere un esmerilado extenso.
El Disco B tarda unos segundos más pero produce un borde más limpio con menos formación de rebabas.
El tiempo total de fabricación puede ser en realidad más corto con el Disco B porque se reducen el esmerilado y el acabado posteriores.
Esta es la diferencia entre eficiencia de operación y eficiencia de proceso.
La fabricación profesional mide la segunda.
3. Cada superficie lleva información al siguiente proceso
La condición de la pieza de trabajo después de cada operación determina cuánto trabajo queda.
Un patrón de esmerilado áspero aumenta el tiempo de mezcla.
Los arañazos profundos requieren pasos de acabado adicionales.
El calor excesivo puede alterar la superficie y crear decoloración o distorsión.
Una mala preparación de la superficie puede incluso reducir la calidad del recubrimiento o la soldadura.
La eliminación de material no se trata solo de quitar metal.
Se trata de preparar la superficie para la siguiente operación.
4. La combinación de herramientas es más importante que el rendimiento individual de cada herramienta
Las herramientas de alto rendimiento no crean automáticamente un proceso de alto rendimiento.
Imagine la combinación de:
Un disco de corte agresivo
Una muela abrasiva gruesa
Un disco de láminas inadecuado
Cada herramienta puede funcionar bien individualmente.
Juntas, pueden generar retrabajos innecesarios, calidad de superficie inconsistente y cambios frecuentes de herramienta.
Un flujo de trabajo productivo requiere que cada herramienta abrasiva complemente el proceso anterior y el siguiente.
El objetivo es la continuidad, no el rendimiento aislado.
5. El costo oculto está entre dos cambios de herramienta
La mayoría de los fabricantes calculan el costo de un abrasivo por el precio de compra.
Pocos calculan el costo generado entre dos operaciones abrasivas.
Ese costo oculto incluye:
Manejo adicional
Pasos de esmerilado extra
Retrabajo
Fatiga del operador
Tiempo de inactividad de la máquina
Inconsistencia de la superficie
Estos costos rara vez son visibles en una factura.
Pero a menudo superan el valor del propio abrasivo.
En muchos entornos de producción, la mayor oportunidad de mejora no es usar una herramienta más barata.
Es reducir los pasos innecesarios del proceso.
6. Enfoque de ingeniería de VEXA
En VEXA, vemos los abrasivos como componentes de un sistema de fabricación, no como consumibles independientes.
Al desarrollar una cartera de productos, consideramos cómo cada herramienta contribuye a la siguiente etapa de producción.
Nuestro objetivo es ayudar a los fabricantes a construir un proceso que sea:
Eficiente desde el primer corte hasta el acabado final
Consistente entre diferentes operadores y lotes de producción
Optimizado para la productividad total en lugar del rendimiento individual de la herramienta
Porque el mejor abrasivo no es simplemente el que elimina material más rápido.
Es el que ayuda a completar todo el proceso de manera más eficiente.
Conclusión de ingeniería
La productividad de la fabricación rara vez está determinada por una sola herramienta.
Está determinada por qué tan bien se conecta cada proceso con el siguiente.
Cuando las herramientas abrasivas se seleccionan como parte de un flujo de trabajo completo en lugar de productos independientes, los fabricantes obtienen más que un mejor rendimiento de corte o esmerilado.
Obtienen ciclos de tiempo más cortos, calidad más consistente y menor costo total de producción.
La fabricación profesional no se construye herramienta por herramienta.
Se construye proceso por proceso.
VEXA — Profesional a través del enfoque.


