

Cada Herramienta Deja una Superficie Detrás - La Calidad de la Superficie se Determina Mucho Antes d
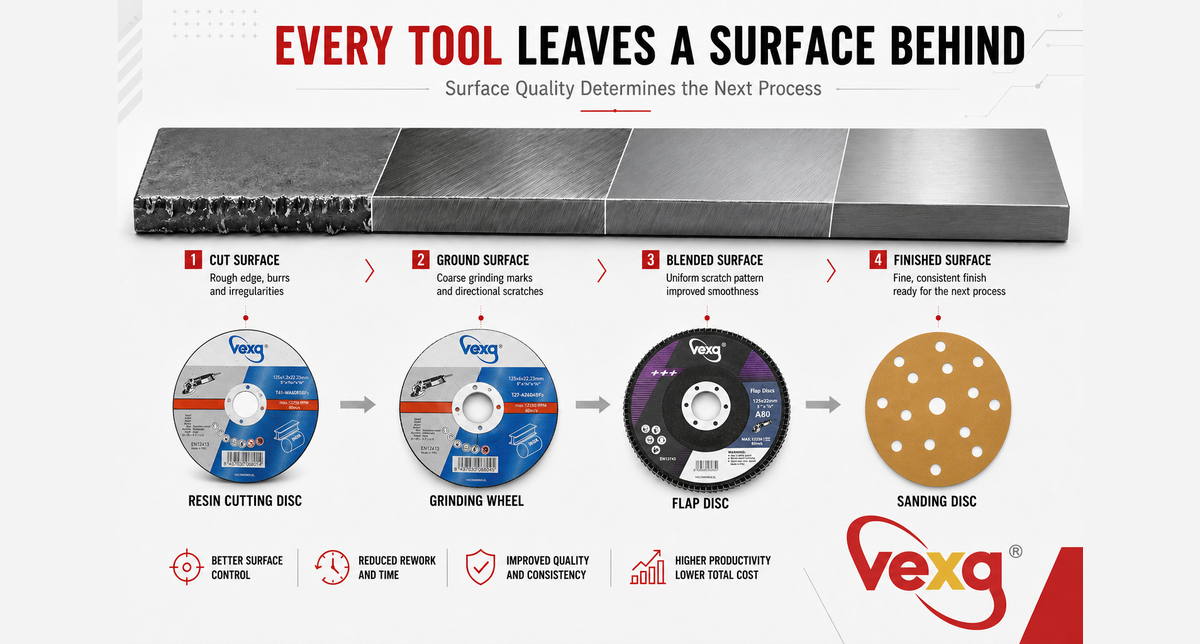
Al evaluar herramientas abrasivas, la mayor atención se presta a la eliminación de material.
¿Qué tan rápido corta?
¿Cuánto dura?
¿Cuánto material puede eliminar?
Estas son preguntas importantes, pero cuentan solo una parte de la historia.
Cada operación abrasiva deja una superficie.
Y esa superficie se convierte en el punto de partida para el siguiente proceso de fabricación.
Ya sea que el siguiente paso sea soldadura, recubrimiento, pintura, pulido o ensamblaje, la calidad de la superficie anterior influye directamente en la calidad del producto final.
La fabricación profesional no se trata simplemente de eliminar material.
Se trata de crear la superficie adecuada para lo que viene después.
1. Cada proceso abrasivo crea una condición de superficie
El corte deja un borde.
El esmerilado deja un perfil.
Los discos de aleta fusionan transiciones.
El lijado refina el patrón de rayado.
Los cepillos de alambre exponen material base limpio.
Cada herramienta cambia más que la geometría: cambia la condición de la superficie misma.
Esa condición determina qué tan eficientemente se puede completar la siguiente operación.
2. La calidad de la superficie es acumulativa
Los errores de fabricación rara vez aparecen de repente.
Más a menudo, se acumulan.
Un corte áspero requiere preparación adicional del borde.
Las rayaduras profundas del esmerilado exigen fusión extra.
El calor excesivo puede decolorar el acero inoxidable y aumentar el tiempo de acabado.
Una mala preparación de la superficie puede reducir la adherencia del recubrimiento o afectar la consistencia de la soldadura.
Cada defecto innecesario se traslada al siguiente proceso.
Cuanto más tarde se corrige, más costoso se vuelve.
3. Una buena preparación de la superficie reduce el retrabajo
Muchos fabricantes intentan mejorar la productividad aumentando la velocidad de corte o aplicando más presión.
En realidad, reducir el retrabajo a menudo genera una mejora mayor.
Un corte más limpio puede acortar el esmerilado.
Un patrón de esmerilado controlado puede reducir el desgaste del disco de aleta.
Un acabado consistente puede eliminar el pulido innecesario.
El objetivo no es hacer una operación más rápida.
Es reducir el trabajo requerido en cada operación que sigue.
4. La selección del abrasivo debe considerar todo el flujo de trabajo
Elegir un abrasivo solo por el precio de compra o la tasa de eliminación puede ser engañoso.
La mejor pregunta es:
¿Qué superficie deja esta herramienta?
Una herramienta que elimina material un poco más lento puede producir una superficie que requiere significativamente menos procesamiento posterior.
Cuando se evalúa en todo el ciclo de producción, a menudo se convierte en la opción más productiva.
Por eso la ingeniería de procesos siempre mira más allá de la operación actual.
5. Perspectiva de ingeniería de VEXA
En VEXA, creemos que cada abrasivo debe evaluarse no solo por cómo se desempeña hoy, sino por cómo influye en la operación del mañana.
Ya sea desarrollando discos de corte, muelas abrasivas, discos de aleta, discos de lijado o cepillos de alambre, nuestro enfoque es el mismo:
Crear condiciones de superficie estables y predecibles que respalden todo el proceso de fabricación.
Porque la eficiencia de fabricación se construye un proceso a la vez, y cada proceso comienza con la superficie dejada por el anterior.
Conclusión de ingeniería
Cada abrasivo elimina material.
Los mejores abrasivos también preparan la siguiente operación.
Esa es la diferencia entre completar una tarea y mejorar un proceso de fabricación.
La calidad del producto final a menudo comienza con la superficie creada por la primera herramienta.
VEXA — Profesional a través del enfoque.


