

Cuando un Disco de Lijado Deja de Cortar, el Abrasivo Puede No Ser el Problema: El Papel Oculto de l
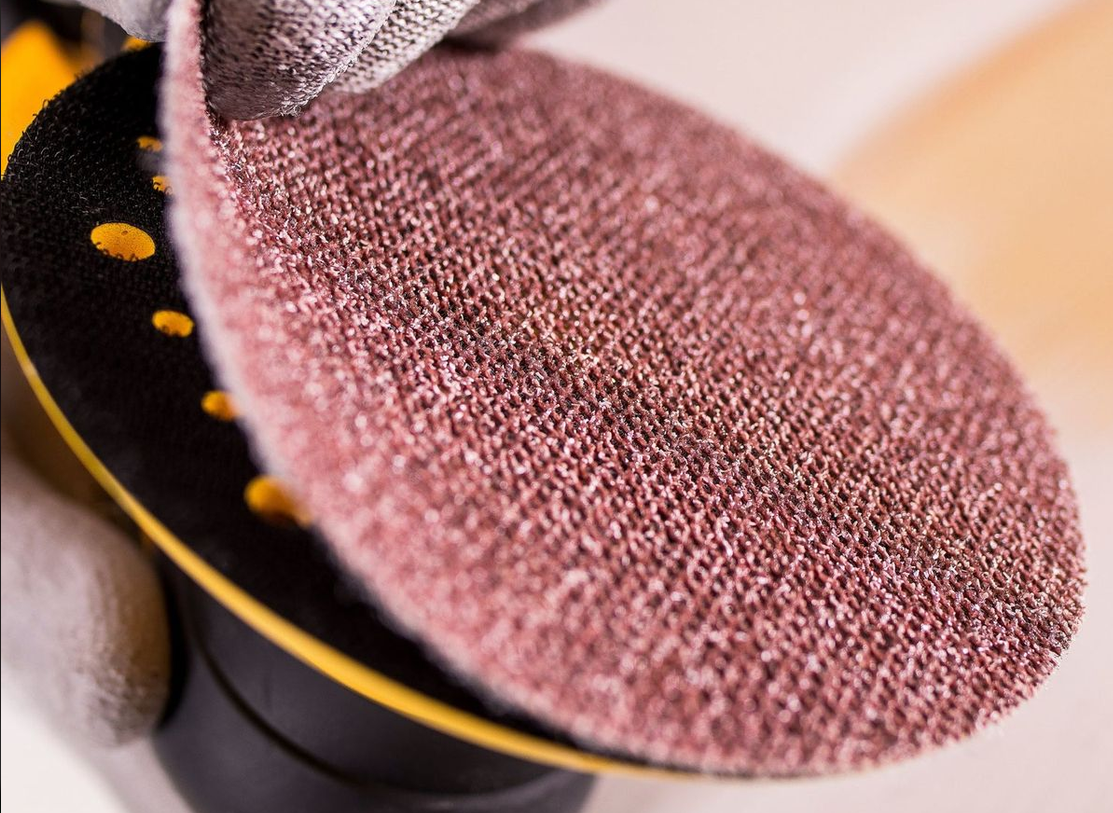
Un disco de lijado puede seguir teniendo un aspecto abrasivo.
Los granos todavía son visibles.
El soporte sigue intacto.
Sin embargo, la tasa de corte ya ha disminuido significativamente.
Los operadores suelen responder aplicando más presión.
El disco se calienta más.
La superficie comienza a cargarse.
Y la productividad sigue cayendo.
En muchas aplicaciones de lijado, el problema no es el desgaste abrasivo.
Es lo que le sucede al material removido de la superficie.
1. El lijado crea un problema continuo de eliminación de residuos
Durante el lijado, los granos abrasivos se fracturan y cortan la pieza de trabajo.
Al mismo tiempo, el proceso genera:
Partículas abrasivas
Polvo de pintura
Residuos de recubrimiento
Polvo de madera
Partículas metálicas
Restos de materiales compuestos
Estas partículas deben salir de la interfaz de corte.
Si permanecen entre el abrasivo y la pieza de trabajo, comienzan a ocupar los espacios alrededor de los granos abrasivos.
La interfaz de corte se vuelve gradualmente menos abierta.
Este es el comienzo de la carga.
Una vez que la carga aumenta, el disco puede pasar de un mecanismo de corte eficiente a un mecanismo dominado por la fricción.
El operador puede seguir sintiendo presión contra la pieza de trabajo.
Pero menos de esa energía se convierte en eliminación efectiva de material.
2. Aquí es donde la estructura de un disco de malla se vuelve importante
Un disco de lijado convencional tiene un soporte relativamente continuo.
Un disco de lijado de malla utiliza una estructura abrasiva abierta que crea vías a través del disco.
El objetivo no es simplemente hacer que el disco “parezca una malla.”
El objetivo de ingeniería es mantener un entorno de eliminación de material más abierto alrededor de la interfaz abrasiva.
Durante el lijado, las partículas removidas tienen más oportunidades de alejarse de la zona de contacto.
Esto puede reducir la tendencia de los residuos a acumularse directamente alrededor de los puntos de corte.
El resultado es un entorno de desgaste fundamentalmente diferente.
En lugar de:
Cortar → Los residuos se acumulan → La carga aumenta → La fricción sube → La eficiencia de corte cae
el objetivo se convierte en:
Cortar → Los residuos se evacúan → El abrasivo permanece más expuesto → El corte continúa
Esa diferencia se vuelve cada vez más importante durante ciclos de lijado prolongados.
3. La carga cambia el equilibrio energético
Considere lo que sucede cuando una superficie abrasiva comienza a cargarse.
Los puntos de corte expuestos quedan parcialmente cubiertos.
La geometría de corte efectiva cambia.
Más energía se convierte en fricción.
La fricción genera calor.
El calor puede ablandar los recubrimientos, acelerar la carga y reducir aún más la eficiencia de corte.
Esto crea un ciclo de retroalimentación:
Carga → Fricción → Calor → Más carga → Menor eficiencia de corte
Esta es la razón por la que un disco puede sentirse repentinamente “muerto” aunque quede una cantidad significativa de material abrasivo.
El problema no es necesariamente que el abrasivo haya desaparecido.
El abrasivo puede simplemente dejar de operar en una condición de corte eficiente.
4. Una estructura abierta no significa automáticamente un mejor rendimiento
Esta es una distinción importante.
Un soporte de malla por sí solo no garantiza un disco de lijado de alto rendimiento.
El resultado final depende de la interacción entre:
**Grano abrasivo
Distribución del grano
Sistema de unión
Estructura de malla
Área abierta
Resistencia del soporte
Evacuación de polvo
Aplicación**
Si la estructura abrasiva está mal diseñada, aumentar el área abierta también puede reducir la cobertura abrasiva efectiva o la estabilidad estructural.
Por lo tanto, el desafío no es crear la estructura más abierta posible.
Es crear el equilibrio adecuado entre densidad abrasiva, apertura, flexibilidad e integridad estructural.
Ahí es donde el lijado con malla se convierte en un problema de ingeniería y no simplemente en un material de soporte diferente.
5. La verdadera ventaja de productividad aparece durante el ciclo de desgaste
Un disco de lijado no debe evaluarse solo durante sus primeros minutos.
La pregunta más significativa es:
¿Cómo cambia su comportamiento de corte a medida que continúa el lijado?
Un disco convencional puede comenzar con un fuerte rendimiento de corte.
A medida que aumenta la carga, su tasa de corte efectiva puede disminuir.
Un disco de malla bien diseñado puede mantener una interfaz de corte más abierta durante más tiempo, particularmente en aplicaciones donde la generación de polvo y la carga son factores limitantes importantes.
Esto cambia la curva de rendimiento.
El valor no es necesariamente una tasa de corte máxima drásticamente mayor.
Puede ser una disminución más lenta del rendimiento durante la vida útil del disco.
Para usuarios de producción, esa diferencia importa.
6. La presión no es un sustituto de la eficiencia abrasiva
Cuando un disco comienza a cortar lentamente, aumentar la presión a menudo parece la solución obvia.
Pero la presión no puede compensar permanentemente una superficie abrasiva cargada.
Una mayor presión puede aumentar la fuerza de contacto, pero también puede aumentar:
Fricción
Calor
Fatiga del operador
Riesgo para la superficie
Desgaste abrasivo
La mejor solución es mantener una interfaz de corte eficiente desde el principio.
Esta es una de las razones por las que la evacuación de polvo debe considerarse parte del rendimiento del lijado, no simplemente un problema de limpieza.
7. Dónde los discos de lijado de malla tienen más sentido
El lijado con malla se vuelve particularmente interesante cuando la carga y la gestión del polvo son limitaciones importantes.
Las aplicaciones típicas pueden incluir:
Repintado automotriz
Los materiales de imprimación, masilla, pintura y carrocería pueden generar residuos de lijado significativos.
Carpintería
El polvo de madera puede acumularse rápidamente en superficies abrasivas convencionales.
Materiales compuestos
El polvo de fibra de vidrio y compuestos puede crear condiciones de carga difíciles.
Paneles de yeso y preparación de superficies
Grandes cantidades de partículas finas pueden reducir la efectividad de las superficies de lijado convencionales.
La construcción abrasiva exacta debe seguir siendo adaptada al sustrato y la aplicación.
La malla no es un reemplazo universal para los discos de lijado convencionales.
Es un enfoque de ingeniería diferente para gestionar la interfaz de lijado.
8. La perspectiva de ingeniería de VEXA
En VEXA, analizamos el lijado con malla desde la perspectiva del tiempo de corte efectivo.
La pregunta no es simplemente:
¿Cuánto abrasivo hay en el disco?
Es:
¿Cuánto tiempo puede ese abrasivo permanecer en una condición de corte eficiente?
Eso requiere equilibrar:
Rendimiento abrasivo
Estructura abierta
Evacuación de polvo
Exposición del grano
Resistencia del soporte
Flexibilidad
Comportamiento de desgaste
Un disco de lijado se vuelve valioso cuando continúa produciendo trabajo útil, no simplemente cuando el material abrasivo permanece visible en la superficie.
Conclusión de ingeniería
Un disco de lijado no necesariamente deja de funcionar porque el abrasivo se haya desgastado.
A veces, deja de funcionar porque la interfaz de corte se ha vuelto ineficiente.
Por eso, el control de la carga, la gestión del calor y la evacuación del polvo pueden ser tan importantes como la agresividad abrasiva.
Para el lijado con malla, el verdadero objetivo de ingeniería es simple:
Mantener la interfaz de corte abierta durante más tiempo.
Porque en el lijado, la vida útil del abrasivo no se trata solo de cuánto abrasivo queda.
Se trata de cuánto tiempo ese abrasivo sigue siendo efectivo.
¿Está probando un disco de lijado de malla en su aplicación?
Si está experimentando:
Carga rápida
Disminución del rendimiento de corte
Acumulación excesiva de polvo
Alta temperatura de lijado
Vida útil corta del disco
envíenos:
Material + Grano + Máquina + Aplicación + Disco de lijado actual
Podemos evaluar la aplicación y recomendar una construcción de lijado de malla adecuada para pruebas.
VEXA — Profesional gracias al enfoque.


