

Más abierto no siempre significa mejor: el equilibrio de ingeniería detrás de los discos de lijado d
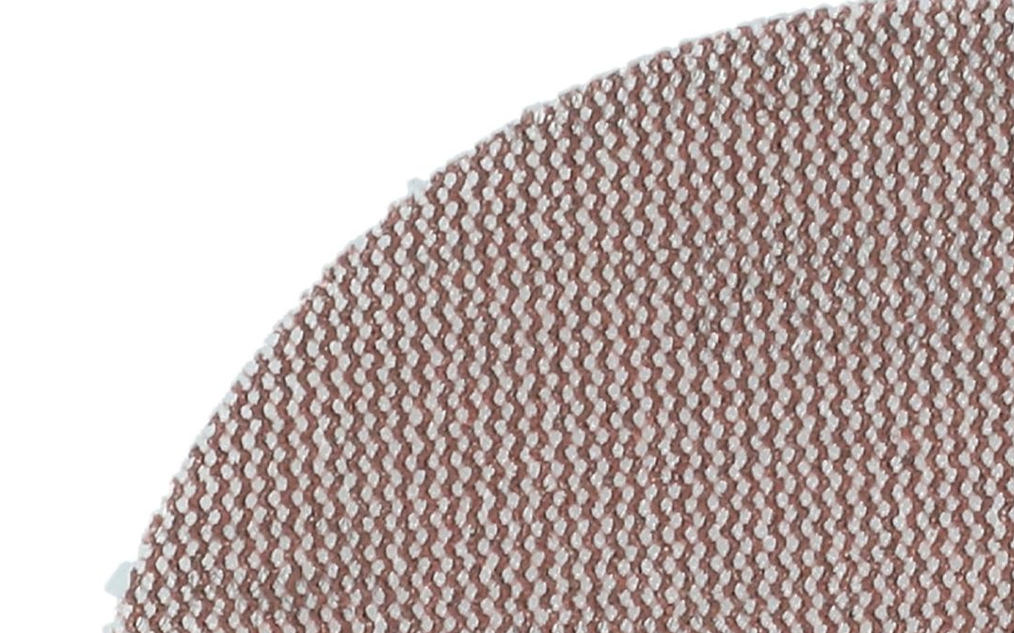
Cuando se habla de discos de lijado de malla, una especificación suele llamar la atención:
Área abierta.
Una estructura más abierta parece significar una mejor evacuación del polvo.
Y una mejor evacuación del polvo debería significar menos obstrucción.
La lógica suena sencilla.
Pero la ingeniería abrasiva rara vez es tan simple.
Si la estructura se vuelve demasiado abierta, la cobertura abrasiva puede disminuir.
Si la cobertura abrasiva disminuye demasiado, el rendimiento de corte puede verse afectado.
Si la estructura de malla se vuelve demasiado débil, el disco puede perder estabilidad dimensional durante el lijado.
Por lo tanto, el desafío de ingeniería no es crear el disco de lijado más abierto.
Es crear el equilibrio adecuado entre apertura y rendimiento abrasivo.
1. La interfaz de lijado tiene requisitos en competencia
Un disco de lijado debe realizar varias funciones simultáneamente.
Debe proporcionar suficiente grano abrasivo para generar un corte efectivo.
Debe proporcionar suficiente espacio abierto para que el polvo y los residuos escapen.
Debe mantener la integridad estructural durante flexiones repetidas.
Y debe permanecer lo suficientemente estable para transferir la presión de trabajo de manera eficiente.
Estos requisitos pueden competir entre sí.
Aumentar el espacio abierto puede mejorar la evacuación de residuos.
Pero reducir demasiado la cobertura abrasiva puede disminuir el número de puntos de corte activos.
Aumentar la densidad abrasiva puede incrementar el potencial de corte.
Pero una densidad excesiva puede crear una interfaz de corte más congestionada y aumentar la tendencia a la obstrucción.
Esta es la compensación de diseño fundamental detrás del lijado de malla.
2. La cobertura abrasiva determina cuántos puntos de corte están disponibles
El lijado no lo realiza el soporte.
Lo realizan los granos abrasivos expuestos que interactúan con la pieza de trabajo.
La distribución de esos granos influye en:
Número de puntos de corte activos
Presión de contacto por grano
Densidad de rayado
Tasa de eliminación de material
Comportamiento de desgaste
Si hay demasiados pocos granos disponibles en el área de trabajo, la carga soportada por los puntos abrasivos individuales puede aumentar.
Si demasiados granos se concentran en una estructura relativamente cerrada, el material eliminado tiene menos vías para escapar.
Por lo tanto, el objetivo no es la densidad máxima de grano.
Es la utilización efectiva del grano.
3. La estructura abierta cambia la forma en que se mueven los residuos
Una superficie abrasiva convencional tiende a acumular partículas eliminadas alrededor de la interfaz de corte.
Una estructura de malla introduce vías a través de las cuales la materia particulada puede alejarse de la zona de contacto.
Pero la evacuación del polvo está influenciada por más que simplemente la presencia de agujeros.
El rendimiento real depende de:
**Geometría de la malla
Área abierta
Distribución abrasiva
Patrón de agujeros
Tamaño de partícula de polvo
Presión de lijado
Flujo de aire de vacío**
Esta es la razón por la cual dos discos de malla pueden verse muy similares y aún así comportarse de manera diferente en aplicaciones reales.
La estructura visual cuenta solo parte de la historia de ingeniería.
4. El sistema de vacío se convierte en parte del sistema abrasivo
Este punto a menudo se pasa por alto.
Un disco de malla está diseñado para facilitar la evacuación del polvo.
Pero el proceso de evacuación real depende en gran medida de la máquina de lijado y del sistema de extracción.
Si el flujo de aire es insuficiente, la estructura abierta por sí sola no puede garantizar una eliminación efectiva del polvo.
El sistema completo se convierte en:
Abrasivo → Malla → Soporte → Almohadilla de lijado → Máquina → Extracción
Por lo tanto, el rendimiento está determinado por la interacción de los componentes.
Esto es particularmente importante en el repintado automotriz, la carpintería, los compuestos y otras aplicaciones donde se generan grandes cantidades de partículas finas.
5. La flexibilidad crea otra restricción de ingeniería
Un disco de malla también debe deformarse adecuadamente durante el lijado.
Demasiado rígido:
→ Mala conformidad al contorno
Demasiado flexible:
→ Presión estable reducida
Demasiado débil:
→ Deformación estructural
Demasiado denso:
→ Apertura reducida
Demasiado abierto:
→ Pérdida potencial de cobertura abrasiva
Esta es la razón por la cual el diseño de discos de lijado de malla no es simplemente una cuestión de perforar agujeros en un soporte abrasivo.
La estructura de malla, la capa abrasiva, el sistema de unión y el soporte deben funcionar como un solo sistema mecánico.
6. El rendimiento debe medirse a lo largo de todo el ciclo de lijado
Un disco de malla no debe juzgarse solo por su velocidad de corte inicial.
Una evaluación más útil observa todo el ciclo de trabajo:
Corte inicial
↓
Generación de polvo
↓
Evacuación de residuos
↓
Desarrollo de obstrucción
↓
Generación de calor
↓
Retención de corte
↓
Vida útil final
Un disco con una agresividad inicial ligeramente menor puede superar a un disco más agresivo si mantiene una tasa de corte efectiva más alta durante más tiempo.
Esto es especialmente importante en el lijado de producción.
El objetivo no es maximizar los primeros minutos.
Es maximizar el tiempo de corte útil.
7. El objetivo de ingeniería es la utilización efectiva del abrasivo
Esto lleva a una forma más significativa de evaluar el lijado de malla.
En lugar de preguntar:
¿Qué tan abierto es el disco?
Pregunte:
¿Con qué eficiencia utiliza el disco su abrasivo disponible a lo largo de su vida útil?
Eso requiere equilibrar:
Cobertura abrasiva
con
Evacuación de residuos
mientras se mantiene:
Estabilidad estructural
y:
Desgaste controlado
Por lo tanto, la mejor estructura de malla no es necesariamente la que tiene el área abierta más alta.
Es la que mantiene suficiente abrasivo activamente comprometido mientras evita que la interfaz de corte se congestione.
8. La perspectiva de ingeniería de VEXA
En VEXA, vemos el lijado de malla como un problema de ingeniería a nivel de sistema.
Nuestro enfoque no es simplemente crear un soporte abierto.
Observamos la interacción entre:
Grano abrasivo
Distribución del grano
Geometría de la malla
Área abierta
Unión
Resistencia del soporte
Flexibilidad
Evacuación de polvo
Comportamiento de desgaste
El objetivo es crear una interfaz de lijado que permanezca productiva durante todo el ciclo de trabajo.
Porque un disco de malla es tan bueno como el equilibrio entre el abrasivo que lleva y el material que permite escapar.
Conclusión de ingeniería
Más abierto no significa automáticamente más eficiente.
Demasiada poca apertura puede acelerar la obstrucción.
Demasiada apertura puede comprometer la cobertura abrasiva y el rendimiento estructural.
El desafío de ingeniería se encuentra en el medio:
Suficiente abrasivo para cortar.
Suficiente apertura para evacuar.
Suficiente estructura para permanecer estable.
Ese equilibrio determina cuán efectivamente un disco de lijado de malla convierte el material abrasivo en trabajo útil.
La mejor malla no es la que tiene más agujeros.
Es la que mantiene la interfaz de corte funcionando.
¿Evaluando el rendimiento del lijado de malla?
Si está comparando discos de lijado de malla y observando diferencias en:
Tasa de corte
Obstrucción
Evacuación de polvo
Vida del disco
Calor
Consistencia de la superficie
envíenos su material, grano, máquina, sistema de extracción y disco actual.
Podemos evaluar la aplicación y organizar muestras para pruebas comparativas.
VEXA — Profesional a través del enfoque.


